
螺紋、齒輪與其他零件
能相互配合的螺絲、螺帽與螺紋孔,以及齒輪、彈簧、彎管、燕尾、淚滴孔、沉頭孔與錐形沉頭孔。
除了基本形狀,形狀庫裡還有一些自己拼起來會很麻煩的零件。這些零件之後都可以在設定中修改。
螺紋
在形狀庫中選擇 「螺紋」。在 「類型」 下決定它的類型:
- 「螺紋桿」: 帶螺紋的圓柱,例如沒有頭的螺絲。
- 「螺絲」: 帶頭部。頭部形狀在 「頭部」 選擇:「內六角頭」、「沉頭」 或 「六角頭」。
- 「螺帽」: 對應的螺帽。
- 「螺紋孔」: 螺紋孔。它是一個孔。把它拖進零件、將兩者群組,零件就有內螺紋。
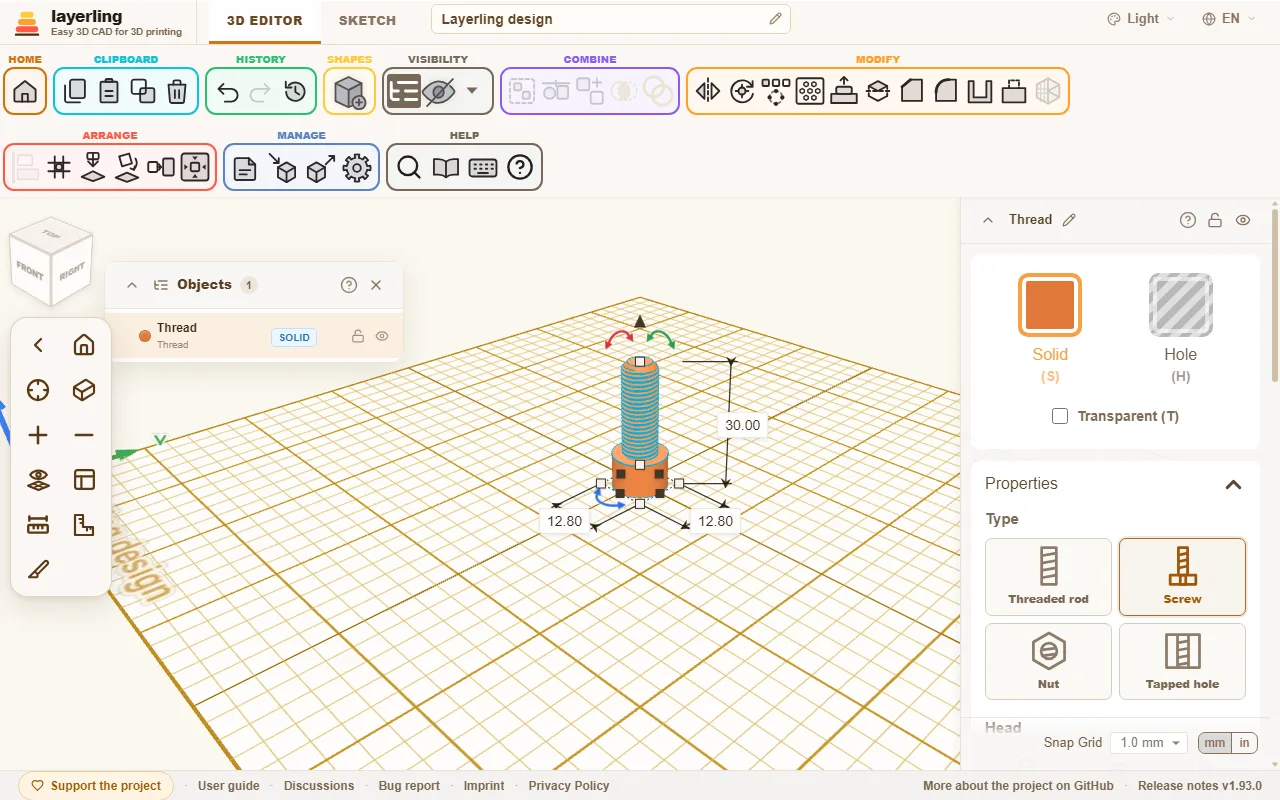
在 「規格」 下從清單選擇規格:公制 M2 到 M24,英吋規格 UNC 與 UNF 從 No. 4 到 1 英吋,以及管螺紋 G1/16 到 G4。若選擇 「自訂」,則自行設定 「直徑」 與 「螺距」。英吋或 G 規格時,欄位要求的是 「每英吋牙數」,而不是以公釐計的螺距。
清單依系列分組,欄位下方會標出所選規格所屬的系列,並附上日常生活中熟悉的例子:
- M,公制粗牙: 符合 ISO 261 的 ISO 公制粗牙螺紋,標準螺絲與螺帽即採用此規格。
- UNC,美制英吋粗牙: 相機與三腳架螺絲為 1/4"-20 UNC(ISO 1222),較大的三腳架雲台使用 3/8"-16 UNC。
- UNF,美制英吋細牙: 與 UNC 相同直徑,但螺距更細(ASME B1.1)。
- G,管螺紋: 淋浴軟管以 G1/2 連接,洗衣機進水管為 G3/4。花園水龍頭末端為 G3/4,較小的水龍頭為 G1/2;快接軟管系統的水龍頭接頭就鎖在這裡。
G 規格是符合 ISO 228-1 的平行惠氏管螺紋,常見於水、瓦斯、液壓與氣動接頭。規格指的是管子,不是螺紋:G1 在螺紋處量得 33.249 mm。選擇 G 規格會把牙型設為 「惠氏螺紋(55°)」,選擇公制或英吋規格則設回 「V 形螺紋(ISO)」。自己選的 「梯形」 或 「圓形」 牙型會保留。標準只定義螺紋,因此 G 規格的螺絲頭與螺帽,比例和自行設定直徑時相同。錐形管螺紋 R、Rc 與 Rp 未包含在內。
更多設定:
- 「方向」: 「右旋」 或 「左旋」。
- 「牙型」: 「V 形螺紋(ISO)」 是公制與英吋螺紋的標準牙型,「惠氏螺紋(55°)」 則是 G 管螺紋的牙型:55°,牙頂與牙底為圓角。「梯形」 與 「圓形」 的牙頂與牙底是平的。這種牙型通常列印更可靠,因為不會留下細薄的牙尖。
- 「自訂(梯形)」: 自行塑造的梯形,牙頂與牙底同寬且平整。「牙側角」 是一顆螺牙兩側牙面之間的夾角:60° 是尖銳的 V 形螺紋,30° 是梯形螺紋;90° 以下時,牙面都不會比 45° 更平,因此螺紋不需支撐即可列印。「螺紋深度」 與 「芯徑」 是同一個尺寸的兩種說法:芯徑等於直徑減去兩倍深度,改動其中一個就會改變另一個。新的自訂牙型從 60° 的 V 形螺紋深度開始。深度受角度與螺距限制:不得淺於螺距的十分之一、不得深於直徑的 40%,也不能深到兩側牙面佔去超過十分之九的螺距。改變螺距時,深度按比例跟著變;縮放螺紋時,深度也一樣。間隙與倒角的作用與其他牙型相同。透過 MCP 橋接時,牙型為
custom,並帶threadFlankAngle與threadDepth。 - 「間隙(XY)」: 對螺帽與螺紋孔而言,是確保列印出來的成對零件真的能轉動的餘裕。印表機越粗,這對零件需要的間隙越大。它是整個直徑上的額外空間,而 V 形螺紋牙面之間的縫隙大約只有它的一半,所以列印件需要比你想像更大的值:新螺帽從 0.4 mm 起,0.3 偏緊、0.5 偏鬆。先列印一對測試件。螺桿與螺絲在這裡有自己的間隙,會讓螺栓的直徑相應變細。它預設為 0。多出來的空間給哪一側,取決於你怎麼配對:
- 列印螺絲配列印螺帽: 螺絲保持 0,把空間給螺帽(它一開始的 0.4 mm)。
- 真實螺絲配列印螺帽或螺紋孔: 列印的一側承擔全部,所以螺帽保留 0.4 mm。如果螺絲會晃,值得試試更緊的 0.3 mm。
- 列印螺絲配真實螺帽: 真實螺帽沒有間隙,所以螺絲必須更細:這裡用 0.3 到 0.4 mm,相當於列印螺帽原本會有的量。
- 「沿軸向(Z)的活動量」: 對螺帽與螺紋孔而言,是在 「間隙(XY)」 之外沿軸向的間隙。螺帽的每顆螺牙都會變薄這麼多,直徑維持不變。原因在於:「間隙(XY)」 只作用在直徑上,會把 V 形螺紋的牙面撐開到其數值的約 0.58 倍。想在牙面之間留出空隙,就得把直徑開得更大,代價是左右晃動。沿軸向的間隙把兩者分開。它預設為 0,所以已儲存的螺紋不會改變;最大可到螺距的五分之一,因為再大螺帽的螺牙就不剩什麼了。這個欄位只存在於螺帽與螺紋孔;螺桿與螺絲保有自己的間隙。更多內容見下文「3D 列印用的螺紋」。
- 「倒角,頂端」、「倒角,底端」、「頭部倒角」 與 「邊緣倒角」: 兩端的倒角,讓螺紋起牙乾淨、頭部沒有銳邊。螺桿、螺帽或螺紋孔的每一端都有自己的倒角,所以頂端可以長、底端可以短或不做。螺絲只在尖端有一個,標示為 「倒角」。在螺帽或螺紋孔上,倒角是孔口超出外徑的擴口量;錐面以 45 度一路延伸到螺紋芯部,因此外徑處不會留下台階。
在 「螺紋桿」 與 「螺紋孔」 之間切換螺紋會保留其長度。螺帽與螺絲則從各自的標準尺寸開始。
- 「品質」: 螺紋計算的精細程度。越高越精確,但越慢。
列印螺紋是另一個主題。列印大零件之前,先做一對螺絲與螺帽當測試,並依你的印表機調整間隙。
3D 列印用的螺紋
列印出來的螺紋需要在兩處留出空間,而兩者的作用不同:
- 直徑上的間隙(「間隙(XY)」): 讓螺帽變寬。螺絲兩側各有該值一半的空間,0.4 mm 時每側 0.2 mm。螺紋轉起來輕鬆,但螺絲會左右晃動。
- 沿軸向的間隙(「沿軸向(Z)的活動量」): 讓螺帽的螺牙變薄。螺絲未鎖緊時可以沿軸向前後移動這個量。它不會增加側向的空間。
兩者合起來形成牙面之間的縫隙:約為直徑間隙的 0.58 倍加上沿軸向的間隙。以 0.3 mm 的縫隙為例:以前得在直徑上留 0.5 mm,也就是每側 0.25 mm 的空間。現在直徑 0.2 mm(每側 0.1 mm)加上軸向 0.2 mm 就夠了,縫隙為 0.32 mm。
需要知道的影響
- 螺絲沿軸向有間隙。 沒有負載時可以前後移動這個量。對扣件、蓋子與外殼無所謂;對需要精確定位的導螺桿就有影響,那裡要留小或設為 0。
- 螺帽的螺牙會變薄。 螺距 1.75 mm 下取 0.3 mm,每顆螺牙在中段幾乎薄了三分之一,強度明顯下降。重載零件請改用較粗的螺紋。
- 計算量更大。 螺牙形狀會多出額外的點,螺紋的三角形更多,計算稍久。
- 惠氏牙型在 STEP 匯出中沒有真正的圓弧。 帶軸向間隙的 「惠氏螺紋(55°)」 螺紋,在邊緣工具與 STEP 匯出中會變成由直線段拼成的螺牙形狀,而不是真正的圓弧。設為 0 時一切維持原樣。
提示
- 先做一對測試件。 一個螺絲加一個螺帽,各只有 4 到 6 mm 高,幾分鐘就能印完。並排列印三對間隙不同的零件,挑出轉得順又不晃的那一對。
- 從常用數值開始。 直徑間隙 0.2 到 0.3 mm、軸向間隙 0.2 mm。螺絲左右晃就降低直徑間隙;卡住就加大軸向間隙。如果不想用軸向間隙,就照舊在直徑上取 0.4 mm。
- 軸向間隙至少應為一個層高。 低於一層的量,印表機無法解析。層高 0.2 mm 時,0.2 mm 是不錯的起點;層高 0.1 mm 時,少一些就夠。
- 螺絲與螺帽直立列印。 軸線朝上,每一圈都落在完整的層裡,牙面才會漂亮。平放時牙面會下垂。
- 細螺距很難印。 螺距低於約 1 mm 時,螺紋圈常常黏在一起。較粗的螺紋,或牙頂平整的 「梯形」 牙型,比細 V 形螺紋更可靠。
- 避開細薄牙尖。 V 形螺紋的牙尖很窄,印表機的噴嘴寬度幾乎蓋不到。「梯形」 與 「圓形」 牙型的螺牙較平。
- 去毛邊並磨合。 最初幾圈常常很澀,因為列印殘留的小凸起卡在牙面上。來回轉幾次就會順。起牙處的倒角有助於鎖入。
- 換印表機或線材。 間隙取決於印表機、材料與噴嘴。更換任一項後請重新列印測試件。
邊緣工具會把螺紋當作精確實體。你可以在螺紋已就位的情況下,對承載它的零件倒角或倒圓,也可以處理螺絲頭的邊緣,參見邊的修整與實體抽殼。計算螺紋的邊需要一些時間:M6 幾秒鐘,G1/2 管螺紋約半分鐘。要斷開螺絲頭邊緣,最快的方法仍然是屬性裡的頭部倒角。
齒輪
「齒輪」 有 「直齒輪」、「斜齒輪」、「人字齒輪」 與 「傘齒輪」,以及 「內齒圈」 與 「齒條」(見下文)。新齒輪在 「齒形」 下為 「漸開線」:齒面為漸開線的齒,與齒輪產生器及工程上的用法一致。這種齒能平順地互相滾動。你設定 「齒數」 的齒數(6 到 500)與 「模數(mm)」,尺寸隨之決定:外徑為模數 ×(齒數 + 2),節圓為模數 × 齒數。新齒輪從模數 2 開始。兩個齒輪要嚙合,必須模數相同、「壓力角」 相同(通常為 20°),且中心距為(齒數 + 齒數)× 模數 / 2。同時選取兩個齒輪,屬性面板會給出該中心距以及目前實際的中心距。如果齒輪應該留在原位,它也會給出讓它們在該處嚙合的模數,「調整兩者模數以嚙合」 一步就能讓兩個齒輪都採用該模數;各自的齒數、高度與中心孔維持不變。如果此時齒對齒而不是齒對齒槽,就把其中一個齒輪轉半個齒,也就是 180° 除以它的齒數。「齒隙」 會從齒上削去一點,避免列印出來的成對齒輪卡死。這個值針對整對齒輪,每個齒輪承擔一半;0.2 mm 是不錯的起點,0 則是精確的齒輪。基圓以下,齒面筆直向下延伸到齒根,不像刀具加工那樣有根切。這適合列印,但齒數低於約 17 的極小齒輪可能會在齒根處輕微摩擦。
斜齒輪多了 「螺旋角」。使用漸開線齒時,它是節圓上的真實螺旋角:兩個斜齒輪要嚙合,必須模數相同、角度相同,一個為正、一個為負。「人字齒輪」 是兩半旋向相反的斜齒輪:齒以同一方向上升到一半高度,再折返回來,像箭頭一樣。這對 3D 列印有兩個好處:齒輪會在軸上自行對正,而且沒有軸向推力,因為兩半的力相互抵消。相對地,斜齒輪會沿軸線向側面推。你像設定斜齒輪那樣設定 「螺旋角」 與 「螺旋品質」;角度對每一半都適用。兩個人字齒輪要嚙合,必須模數相同、角度相同但符號相反,一個為正、一個為負。中間沒有銑削人字齒輪那樣的退刀槽:兩半無階差地相接。邊緣工具與 STEP 匯出會把人字齒輪當作三角形網格,而不是精確實體。
傘齒輪採用漸開線齒,並讓齒往頂端逐漸變小。這是近似做法,不是精確計算出的傘齒輪對。
「圓弧」 是由圓弧構成的圓齒,類似 Tinkercad 的 Useful gear:齒頂與齒槽無稜角地相接。小齒輪這樣列印更寬容、轉動也更輕鬆,裝在旋鈕上時齒還帶來舒適的握感。圓齒同樣由 「齒數」、「模數(mm)」 與 「齒隙」 設定;它們沒有壓力角。圓齒比漸開線齒矮,所以外徑為模數 ×(齒數 + 1.2)。相同模數的圓齒輪可以嚙合,中心距與漸開線齒輪相同;但與漸開線齒輪配不起來。
「簡單」 是目前所有齒輪都用的直齒。在那裡手動設定 「齒尺寸」 與 「齒寬」。舊設計會一直保留直齒,直到你更改齒形。三種齒形都有 「中心孔」。
「內齒圈」 的齒朝內:一個讓較小齒輪在裡面運轉的齒圈,就像行星齒輪組的外環。它像漸開線或圓齒輪那樣,用 「齒數」、「模數(mm)」 與 「齒隙」 設定,另外還有 「輪緣」,即齒外側的輪緣。外徑為模數 ×(齒數 + 2.5)加上兩倍輪緣;圓齒則為模數 ×(齒數 + 1.7)。相同模數的齒輪要在其中運轉,中心必須位於距齒圈中心(齒圈齒數 − 其齒數)× 模數 / 2 處;同時選取兩者,屬性面板會給出該距離。行星齒輪組中,齒圈齒數 = 太陽齒輪齒數 + 2 × 行星齒輪齒數,例如 30 = 12 + 2 × 9。齒圈沒有中心孔,它本身就是環。齒數介於 26 到 33 時,齒頂最多短四分之一模數,因為否則基圓處會形成極小的邊;嚙合不受影響。
「齒條」 是半徑無窮大的齒輪:一根單側帶齒的條,使用漸開線齒時齒面是壓力角下的直線。寬度(沿 X)為齒數 × 齒距,齒距為 π × 模數,所以同模數的齒條可以首尾相接,每一端都落在齒槽中。長度(沿 Y)是齒條的厚度,可自由設定,只要齒與半公釐的條身放得下。齒朝前,即朝向主視圖的觀察者;視需要轉動齒條。相同模數的齒輪要在其上滾動,中心必須位於節線前方齒數 × 模數 / 2 處;節線在齒頂後方一個模數處,圓齒則為 0.6 個模數。齒圈與齒條有漸開線齒與圓齒兩種,沒有簡單齒;切換齒輪類型會保留模數。
邊緣工具與 STEP 匯出會把每個齒輪當作精確實體,漸開線齒面為平滑曲線。橢圓形輪廓上的斜齒輪仍是三角形網格,從約 31 齒起的漸開線斜齒輪也一樣。小齒限制了邊能倒圓的程度:簡單齒的齒輪直徑 30 mm、12 齒時,兩齒之間齒根處的平面只有約 0.65 mm 寬,所以全邊倒圓最多約 0.5 mm;傘齒輪頂端更小,最多約 0.4 mm。斜齒輪的齒是傾斜的,會讓那個平面在斜邊上變窄:螺旋角相對齒輪高度越大,能容納的圓角越小。兩個平端面的邊可以倒圓,但只對這些邊倒角會在 CAD 核心中失敗;請改為倒圓,或以較小尺寸(例如 0.2 mm)對所有邊一起倒角。
彈簧
「彈簧」 有 「圈數」 與 「線徑」。它們連同高度一起決定彈簧的軟硬。「旋向」 決定線材的旋向:「右旋」 就像常見的壓縮彈簧,或 「左旋」。
邊緣工具與 STEP 匯出會把彈簧當作精確實體:沿螺旋線的圓線材,兩端切平。例如你可以對這兩個線材端頭倒圓或倒角。
彎管
一個 「彎管」 最多由十二段組成:一段直管,接著一個彎。每一段你設定 「直段長度」、「彎曲角度」、「彎曲半徑」 與 「滾轉角」。正在編輯的那一段會以橘色亮起,方便你掌握順序。滾轉角為 0° 時在工作平面內彎曲,90° 時管子向上彎。輪廓可以是圓形、方形、六邊形或八邊形,內部同樣如此,也可以完全實心。如果管子撞到自己,layerling 會警告你。
放樣
「放樣」 把底部的一個輪廓接到頂部的另一個輪廓,就像 Fusion 的放樣:從一種直徑接到另一種直徑的軟管接頭、把方形風扇接到圓管上、向上逐漸變圓的支架。每一端你選擇 「底部輪廓」 與 「頂部輪廓」:「圓 / 橢圓」、帶 「底部圓角半徑」 的 「矩形」,或帶角數的 「多邊形」,再加上每一端的寬度、長度與高度。「頂部寬度方向偏移」 與 「頂部長度方向偏移」 把頂端向側面移動,做出傾斜過渡;底端留在原處。
「壁厚(0 = 實心)」 把實體變成上下開口的管。兩端開口的橫向尺寸都比外形小一個壁厚;壁面傾斜處會略薄一些。把框架拖大,兩端也跟著變大,而圓角半徑與壁厚維持不變。
「平滑過渡(%)」 讓過渡變得平滑。為 0 時,側面從底部到頂部筆直延伸,像圓錐一樣。為 100 時,兩端先筆直向上,再以 S 曲線在中間改變尺寸:軟管接頭從窄管平滑地擴張到寬管,而不是像漏斗那樣斜張。中間的數值在兩者之間混合。平滑過渡可與 「壁厚(0 = 實心)」、扭轉、傾斜及側向偏移一起使用;帶壁的管兩端仍保持開口。它和直邊放樣一樣是精確實體,因此邊可以倒角與倒圓,但它由多個斷面構成,計算會稍久。
「扭轉」 在上升過程中讓斷面繞垂直軸均勻旋轉,任一方向最多 360°;側面於是盤旋而上。「頂部傾斜,前/後」 與 「頂部傾斜,左/右」 讓頂端傾斜,最多 45°:正值會抬高其前緣或右側。中間的斷面依比例傾斜,所以壁面平順地接到斜面上。最高點維持在設定高度。如果之後高度變得太小,傾斜端會伸到平台下方,傾斜就會退讓到剛好放得下。沿路徑彎曲(例如管彎頭)不是放樣能做到的。
放樣是精確實體,扭轉與傾斜後也是:邊可以倒角與倒圓,STEP 匯出也會保留。照常加上帶螺絲孔的法蘭再群組。
Gridfinity
「Gridfinity」 形狀用來製作 Zack Freedman 的開放式收納系統零件:42 mm 網格上的收納盒,可放在底板裡,也能彼此堆疊。尺寸遵循公開的 Gridfinity 規格,所以 layerling 做的收納盒能裝進其他產生器做的底板,反之亦然。在 「類型」 下選擇:
- 「收納盒」: 每個網格單元下方都有支腳的收納盒。「橫向單元數」 與 「縱向單元數」 以 42 mm 的網格單元計數(收納盒小 0.5 mm,一個單元為 41.5 mm);「高度單元數」 以 7 mm 的高度單元計數,最多 20。壁頂的 「堆疊唇緣」 托住下一個收納盒的支腳,並使收納盒增高 4.4 mm:3 單元帶唇緣的收納盒高 25.4 mm。啟用 「磁鐵孔」 後,每個支腳的每個角都會有一個 6 × 2 mm 磁鐵孔。
- 「底板」: 收納盒所站的底板,高 5 mm,每個網格單元有一個插槽。它是沒有底面、沒有磁鐵孔的開放框架。
尺寸一律是整數網格單元(或下文半尺寸網格的 21 mm 格),最大 6 × 6(252 mm,可放進 256 mm 的列印平台);拖曳把手會吸附到最近的單元。壁厚(0.95 mm)、底面(1.2 mm)與磁鐵孔深度(2.4 mm)不在規格內;壁厚與孔深固定,底面則可以抬高(見下文)。規格中的 M3 螺絲孔不會做出。唇緣頂端是尖的,與規格的畫法一致;如果你的印表機打出來有毛邊,用邊緣工具倒圓或倒角。收納盒與底板是精確實體,所以倒圓、倒角與 STEP 匯出都能用。要分隔收納盒,可把薄長方體當作隔牆群組進去:讓它們立在底面上,即高 5.95 mm 處(或抬高的底面上);帶唇緣的收納盒,頂端至少保持在每個高度單元 7 mm 下方 0.5 mm,從收納盒底面量起(3 單元為 20.5 mm),因為下一個收納盒的支腳會向下伸入收納盒 0.35 mm。列印收納盒與底板時不需支撐,依它們在列印平台上的姿態直立列印。
收納盒也可以做在半尺寸網格上:開啟 「半尺寸網格(21 mm)」,此時 「橫向單元數」 與 「縱向單元數」 以 21 mm 的格計數,最多 12(與 6 單元相同的 251.5 mm)。每個格都有自己的支腳,頂部寬 20.5 mm,帶有規格中的階梯,四個這樣的支腳站在普通底板的一個插槽裡,所以 1½ 或 2½ 單元的收納盒能與整數單元的並排使用。開啟 「半尺寸網格(21 mm)」 時,收納盒保持其輪廓(2 單元變成 4 格);關閉時,奇數格會向上取整為整數單元。唇緣照舊跟隨收納盒的輪廓。啟用 「磁鐵孔」 後,每個支腳得到一個孔,從其中點朝位於 42 mm 網格上的那個格子角落,兩個方向各偏移 2.5 mm,從收納盒左後角算起:當這個角位於網格角上時,這些孔會與其他產生器所做、帶磁鐵的底板孔對齊;奇數格的收納盒還可以轉 180°,讓這個角位於右前方的網格角上。底板仍維持 42 mm 網格。半尺寸網格不屬於規格。
高度 3 單元以上的收納盒,可以沿內壁設定標籤架:以任意組合開啟 「後側標籤台」、「前側標籤台」、「左側標籤台」 或 「右側標籤台」。每個開啟的標籤架都有自己的 「標籤台寬度」、「標籤台長度」,較短的標籤架還有 「標籤台位置」;下方的角落設定套用於全部。標籤架頂面平整可貼標籤,前緣有 1.2 mm 的下垂條,底面以 36 度上升。其頂端在每個高度單元 7 mm 下方 0.85 mm,從收納盒底面量起(3 單元為 20.15 mm),所以疊在唇緣上的收納盒支腳會與它保持 0.5 mm 的間隙。低於 3 單元的收納盒不顯示標籤架;回到 3 單元時會回復。標籤架不屬於規格。
「標籤台寬度」 是標籤架伸入收納盒的深度:14 mm,3 單元的收納盒最多 17.2 mm(抬高底面時更少);1 單元深、2 mm 圓角的收納盒中,兩個相對的標籤架為 16.8 mm。「標籤台長度」 為 0 時,標籤架從一面牆延伸到另一面牆。較短的標籤架至少 10 mm,會顯示 「標籤台位置」,把它從所在牆的中央移開:在主視圖所示的前牆與後牆上向右移,在側牆上向前移。如果一端距牆在 1 mm 以內(帶堆疊唇緣時為 1.8 mm,因為唇緣的支撐在那裡向內傾斜),或停在該牆的標籤架上,就會繼續延伸進去;兩個在角落相遇的標籤架會合而為一。當標籤架與牆或另一個標籤架相接且空間足夠時,角落會倒圓或倒角:在 「標籤台邊角」 下選擇 「圓角」 或 「倒角」,並用 「邊角尺寸」 設定尺寸(2 mm;0 保持尖銳)。選擇 「圓角」 時,較短標籤架的自由端前角也會倒圓,尺寸相同,但最多為標籤架寬度的一半。
收納盒也可以沿任一內壁設定取物口,讓小零件能沿曲面被推出來,而不必在底面與牆相接處摳出來:以任意組合開啟 「後側取物口」、「前側取物口」、「左側取物口」 或 「右側取物口」。底面沿四分之一圓升入牆內,從一面牆延伸到另一面牆,相鄰牆上的兩個取物口在角落相接。帶取物口的收納盒,每條底面邊也會按 2.8 mm(內角半徑)倒圓,取物口就是所在牆上這處圓角的放大。一旦開啟取物口,開關下方會出現 「取物口半徑」,並套用於所有取物口:在你設定之前,它的值是從底面到唇緣支撐離開牆面處這段高度的一半(該處位於每個高度單元 7 mm 下方 1.65 mm,從收納盒底面量起);沒有唇緣的收納盒則以頂部為上限(帶唇緣的 3 單元收納盒為 6.7 mm,抬高底面時更少)。它至少為 3.5 mm,並至少比該高度小 0.5 mm;在收納盒橫向至少留下 2 mm 的底面,不論是兩個相對的取物口之間,或取物口與其對面的牆之間。1 單元高的收納盒沒有空間做取物口,也不顯示相關開關;到 2 單元時會回復。取物口同樣不屬於規格。
收納盒也可以有抬高的底面,當作可切出形狀的實心坯料:「底部高度」 設定底面的高度,從收納盒底面量起(在你設定之前為 5.95 mm,即支腳上的 1.2 mm 底面),收納盒到該高度為止都是實心。帶唇緣時,它最多升到唇緣支撐離開牆面處,即每個高度單元 7 mm 下方 1.65 mm(3 單元為 19.35 mm),這樣唇緣保持完整,疊在其上的收納盒支腳也保有 1.3 mm 的間隙;沒有唇緣時可升到頂部,收納盒成為實心塊。把工具形狀的孔群組進去,深度依需要而定。取物口從抬高的底面開始,標籤架伸入收納盒的深度會減少,使其底面仍止於底面之上;一旦底面讓它們沒有空間,相關開關就會消失(帶唇緣的 3 單元收納盒中,取物口高於 15.35 mm 時消失,標籤架高於 15.54 mm 時消失),降低底面後又會回復。帶唇緣的 1 單元高收納盒沒有空間抬高底面,也不顯示該欄位。抬高底面同樣不屬於規格。
收納盒也可以分隔成隔間,而不必把隔牆群組進去:在 「隔間」 下,就在 「屬性」 下方,「欄數」 與 「列數」 設定數量,每個方向每個網格單元最多 4 個(半尺寸網格的每格 2 個),總共最多 40 個。隔板貫穿整個高度,從底面(或抬高的底面)一直到每個高度單元 7 mm 下方 0.85 mm 處,標籤架也止於那裡,所以疊在唇緣上的收納盒照常安放。隔板要求收納盒至少有 2 個高度單元,且底面至少低於其頂部 3 mm;空間不足時,收納盒會在不做隔板的情況下建構,等又有空間時再回復。「隔板厚度」 在設定前為 1.2 mm,範圍 0.8 到 3 mm。隔板初始均勻分布。要移動某一塊,在 「欄之間」 或 「列之間」 下選取它(從左或從後計數),並設定其 「位置」,從左牆或後牆內側量到隔板中央;每個隔間至少保持 6 mm 寬。一旦移動過隔板,調整收納盒尺寸時,該方向的隔板會以公釐為單位保持位置;重新設定隔間數量會讓該方向的隔板再次均勻分布。每個隔間都有收納盒的內角,按 2.8 mm 倒圓,其底面邊也按 2.8 mm 倒圓,無論有沒有取物口。取物口會在每個隔間重複:後牆有取物口時,每個隔間的後側都有一個,靠著牆或隔板。在狹窄的隔間裡,半徑會縮小,以留下 2 mm 平的底面;若隔間窄到連 3.5 mm 都放不下,該方向的取物口就會消失;「取物口半徑」 下方的說明會指出這一點。隔板同樣不屬於規格。
帶隔板的收納盒可以在每個隔間裡設定標籤架,而不是沿牆的標籤架:沿牆的標籤架是給沒有隔間的收納盒用的,當收納盒回到單一隔間時,那些開關會回復。在高度 3 單元以上的收納盒中,用 「列」 與 「欄」 選擇隔間(各在隔間數多於一個時顯示),並在 「標籤台」 下選擇標籤架所靠的一側,即收納盒的牆或某塊隔板;只有當該側的標籤架仍能讓隔間保持開口時,才會提供這一側。「標籤台長度(%)」 的範圍是 10 到 100;若標籤架會短於 4 mm 就不做,並在其下方加註說明。較短的標籤架會顯示 「標籤台位置」:在後側或前側時為 「左」、「置中」 或 「右」;在左側或右側時為 「後」、「置中」 或 「前」。「標籤台寬度」 在設定前為 14 mm,狹窄隔間中更小;標籤架絕不會伸到把隔間封死:前方至少保持 6 mm 開口。這些標籤架的斷面與沿牆的標籤架相同,「屬性」 下的 「標籤台邊角」 與 「邊角尺寸」 也套用於它們。
鉸鏈
「鉸鏈」 一次列印成型,之後可以活動(列印即組裝):兩片葉片平攤在平台上,中間沿同一軸線交替排列鉸鏈節。銷屬於後片,並帶間隙穿過前片的鉸鏈節。你設定 「長度(軸向)」、「展開寬度」 與 「鉸鏈節直徑」,還有 「鉸鏈節數」 的數量(奇數,讓銷兩端都被固定)、「插銷直徑」 與 「葉片厚度」。
「間隙」 是活動零件之間的間隙:銷周圍、鉸鏈節之間,以及葉片前方。0.4 mm 時,調校良好的印表機通常輕輕一扭就能鬆開;如果零件黏在一起就加大,晃得太厲害就減小。依平台上呈現的姿態平放列印鉸鏈,不要支撐。如果你偏好用自己的銷,例如一段線材或鐵絲,在小鉸鏈上它比列印的銷更光滑,就開啟 「無插銷(使用自備插銷)」:列印的銷會被略去,孔徑等於銷直徑加間隙,貫穿每個鉸鏈節,包括兩端。用 「開合角度」 讓第二片繞銷折起,把鉸鏈擺成設計中的姿態:0° 平躺如列印時,180° 為閉合。鉸鏈節維持原位,鉸鏈仍是一體;就地列印前記得設回 0°。你可以給葉片加孔,或把它們群組進更大的零件,例如蓋子。
滾花
「滾花」 是四周佈滿溝槽的圓形握持面,用於旋鈕、撥輪與工具握把。在 「圖案」 下選擇 「直紋」(沿軸線的溝槽,像控制旋鈕)、「交叉紋」(兩排斜向溝槽交叉成小菱形),或 「圓紋」(沿軸線的溝槽與凸脊形成柔和的圓弧波浪,握感舒適而沒有銳利稜線)。圓弧溝槽保持淺於半個節距,否則凸脊會在根部鼓起;深度過大會自動退讓。你設定 「直徑」 與 「高度」、「槽數」 的數量與 「槽深」;交叉滾花還要設定相對軸線的 「槽角度」。「兩端倒角」 以 45 度切開兩端,像車削的旋鈕;0 則保持尖銳。
直紋與圓弧滾花是精確實體,所以邊可以斷開與倒圓。交叉滾花仍是網格,因為當作精確實體時,30 條溝槽要計算將近一分鐘。要給軸上的旋鈕用,把滾花與一個孔群組,例如設為螺紋孔的 「螺紋」。淺於 0.4 mm 的溝槽幾乎沒有印表機能乾淨印出,而且 layerling 不會讓它們沿握持面間隔小於 0.8 mm:細的握持面得到的溝槽更少。
燕尾
「燕尾」 是一種兩個零件相互扣住、只能從側面滑入的接頭。你設定寬端的寬度、「頸部寬度」 與燕尾的長度。為另一側複製燕尾,並把副本設為孔:「作為孔時的間隙」 就會給出一點間隙,讓接頭列印後不會卡死。
淚滴孔
側放的孔列印時頂部會形成橋接,而橋接會下垂。因此 「淚滴孔」 頂部有一個尖點:每一層都支撐在下一層上,孔不需支撐就能印得夠圓。把 「直徑(圓形部分)」 設為孔的尺寸,M3 螺絲約 3.4 mm,並讓 「孔長度」 長到足以穿透零件。「尖端角度」 為 90°,所以兩側在 45° 相接。大多數印表機都能乾淨處理;尖端越平需要越多高度,越陡則越省高度。
把淚滴孔設為孔,並與零件群組。其長度沿深度方向,尖端朝上。要在另一個方向開孔,就讓它繞垂直軸旋轉 90°。
側放的螺紋孔同樣會在頂部下垂。給它配一個自己的淚滴孔:新增一個 「淚滴孔」 孔,其 「直徑(圓形部分)」 為螺紋芯部,即螺牙讓出的直徑(M10 約 8.4 mm),長度與螺紋孔相同,然後同時選取兩者。點擊 「對齊」,讓它們在中央對齊——淚滴孔的中心是其圓部的中心,而不是含尖端外框的中心,所以兩個圓彼此重合——再把兩者與零件群組。螺紋照常切出,尖端打開孔的頂部,因此不需支撐即可列印。
沉頭孔與錐形沉頭孔
螺絲頭常常不該凸出。「沉頭孔」 為內六角螺絲(DIN 912)切出圓形沉頭孔,「錐形沉頭孔」 為沉頭螺絲(DIN 7991)切出錐形沉頭孔。兩者都以頭部一端朝上:「頭部直徑」 是沉頭孔或錐面的直徑,「桿部直徑」 是其下方的孔,「總長度」 是總長度。沉頭孔上你設定 「頭部深度」,錐形沉頭孔上設定 「錐角」(90° 適合沉頭螺絲)。預設值適合 M3 螺絲。
「雙面錐形沉頭孔」 是兩面都倒角的孔,用於正面與背面都要整潔的板件。它在形狀庫裡沒有獨立項目:取用 「錐形沉頭孔」,並在其屬性中開啟 「兩側」(本身就是雙面錐形沉頭孔的實體已顯示該開關開啟):兩端各有一個錐面張開到 「頭部直徑」,中間是 「桿部直徑」。你照舊設定 「錐角」 與 「總長度」。如果孔太短,容不下兩個完整的錐面,它們會以該角度在中央相接,桿部會比你設定的更寬:10 mm 的頭部、6 mm 的桿部、90° 與 2 mm 的長度,會形成兩個從 10 mm 收窄到 8 mm 的錐面。作為孔,它像其他孔一樣被推穿零件。
把形狀設為孔,並與零件群組。讓它的頂端略高於頭部應貼合的表面,使沉頭孔開口乾淨。要為六角螺帽做沉頭孔,就用六邊的 「多邊形」 當作孔。