
Roscas, engranajes y otras piezas
Tornillos, tuercas y orificios roscados que encajan entre sí, y además engranaje, muelle, tubo curvado, cola de milano, orificio en lágrima, escariado y avellanado.
Además de las formas básicas, la biblioteca incluye algunas piezas que sería muy laborioso montar a mano. Todas se pueden cambiar después en sus ajustes.
Roscas
Elige «Rosca» en la biblioteca de formas. En «Tipo» decides qué va a ser:
- «Varilla roscada»: un cilindro roscado, por ejemplo un tornillo sin cabeza.
- «Tornillo»: con cabeza. En «Cabeza» eliges entre «Cilíndrica», «Avellanada» y «Hexagonal».
- «Tuerca»: la tuerca correspondiente.
- «Orificio roscado»: un orificio roscado. Es un orificio: arrástralo dentro de una pieza, agrupa las dos y la pieza tendrá una rosca interior.
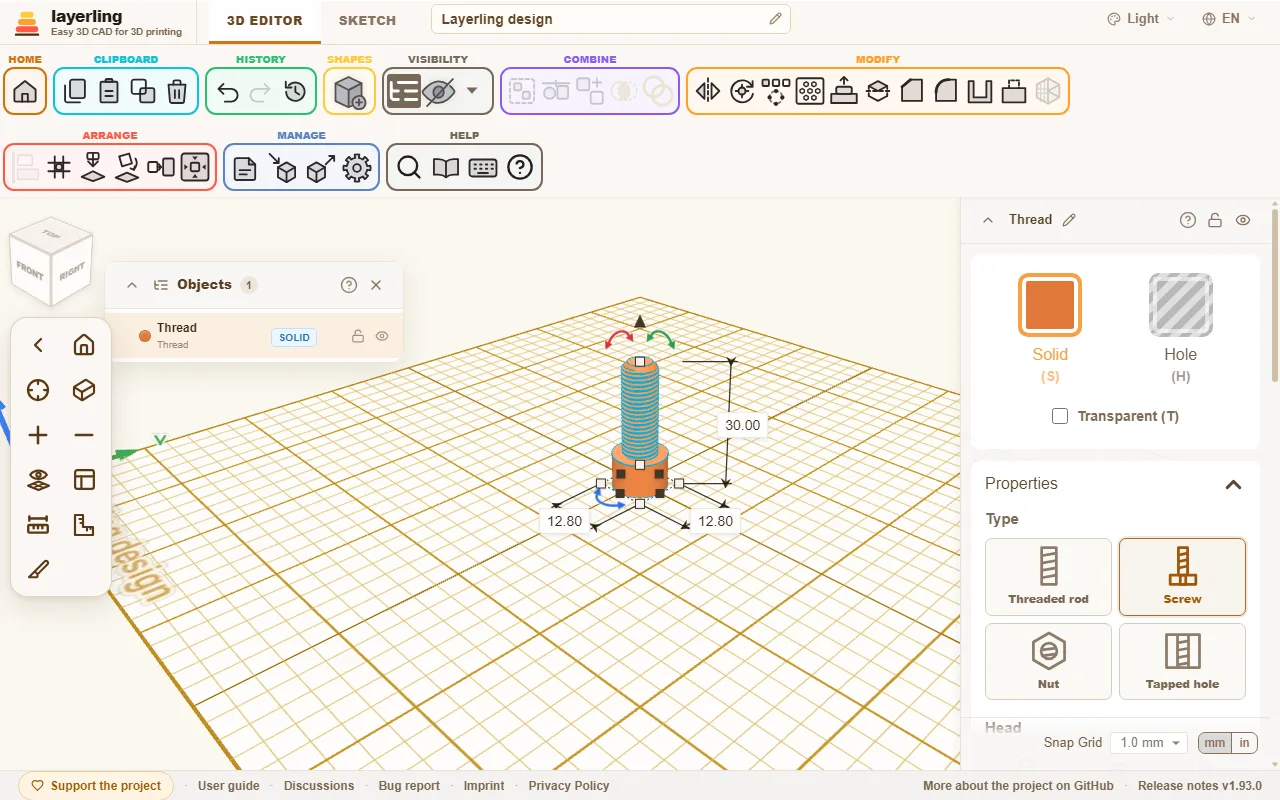
El tamaño se elige de una lista en «Tamaño»: métricas de M2 a M24, las medidas en pulgadas UNC y UNF del n.º 4 a 1 pulgada, y las roscas de tubo de G1/16 a G4. Si eliges «Personalizado», fijas tú el «Diámetro» y el «Paso». En una medida en pulgadas o en una G, el campo pide «Hilos por pulgada» en lugar del paso en milímetros.
La lista agrupa los tamaños por series, y una línea bajo el campo indica la serie del tamaño elegido, con ejemplos que conoces del día a día:
- M, métrica de paso grueso: la rosca métrica ISO de paso grueso según ISO 261, la de los tornillos y tuercas normalizados.
- UNC, pulgada estadounidense de paso grueso: el tornillo de las cámaras y los trípodes es de 1/4"-20 UNC (ISO 1222); las rótulas de trípode más grandes usan 3/8"-16 UNC.
- UNF, pulgada estadounidense de paso fino: los mismos diámetros que UNC, con un paso más fino (ASME B1.1).
- G, rosca de tubo: el flexo de la ducha se conecta con G1/2, y la manguera de toma de agua de la lavadora, con G3/4. Un grifo de jardín termina en G3/4, y los grifos más pequeños, en G1/2; ahí se enrosca el adaptador para grifo de un sistema de conexión rápida de mangueras.
Las medidas G son las roscas de tubo Whitworth cilíndricas según ISO 228-1, las de los racores de agua, gas, hidráulica y neumática. La medida da nombre al tubo, no a la rosca: una G1 mide 33,249 mm de diámetro exterior de rosca. Al elegir una medida G, el perfil pasa a «Whitworth (55°)», y al elegir una métrica o una en pulgadas vuelve a «Triangular (ISO)». Si has elegido tú un perfil «Trapezoidal» o «Redonda», se mantiene. La norma solo define la rosca, así que la cabeza de un tornillo y una tuerca con medida G tienen las mismas proporciones que con un diámetro que fijes tú. Las roscas de tubo cónicas R, Rc y Rp no están incluidas.
Más ajustes:
- «Sentido»: «A derechas» o «A izquierdas».
- «Perfil»: «Triangular (ISO)» es el perfil normalizado de las roscas métricas y en pulgadas, y «Whitworth (55°)», el de las roscas de tubo G: 55° con crestas y fondos redondeados. «Trapezoidal» y «Redonda» tienen crestas y fondos planos. Eso suele imprimirse con más fiabilidad, porque no quedan puntas finas.
- «Personalizada (trapecio)»: Un trapecio al que das forma tú, con la cresta y el fondo planos y de la misma anchura. «Ángulo de flanco» es el ángulo entre los dos flancos de un diente: 60° es la rosca en V aguda, 30° la rosca trapecial, y con 90° o menos ningún flanco queda más tendido que 45°, así que la rosca se imprime sin soportes. «Profundidad de rosca» y «Diámetro del núcleo» son la misma medida dicha de dos maneras: el diámetro del núcleo es el diámetro menos dos veces la profundidad, y si cambias uno cambia el otro. Un perfil propio nuevo empieza con la profundidad de la rosca en V a 60°. La profundidad tiene límites que dependen del ángulo y del paso: no menos de una décima parte del paso, no más del 40 % del diámetro, y no tanta que los dos flancos ocupen más de nueve décimas partes del paso. Si cambias el paso, la profundidad cambia en proporción, y lo mismo si escalas la rosca. La holgura y los chaflanes funcionan como en los demás perfiles. A través del puente MCP, el perfil es
custom, conthreadFlankAngleythreadDepth. - «Holgura (XY)»: En tuercas y orificios roscados, el espacio que asegura que una pareja impresa gire de verdad. Cuanto menos precisa sea tu impresora, más holgura necesita la pareja. Es el espacio extra en todo el diámetro, y la separación entre los flancos de una rosca en V es solo más o menos la mitad, así que una pareja impresa necesita más de lo que cabría esperar: las tuercas nuevas empiezan con 0,4 mm; 0,3 queda justo y 0,5, holgado. Imprime antes una pareja de prueba. Las varillas y los tornillos tienen aquí una holgura propia, que adelgaza el perno en ese mismo valor de diámetro. De entrada está a 0. Qué lado se lleva el espacio depende de lo que emparejes:
- Tornillo impreso y tuerca impresa: deja el tornillo a 0 y dale el espacio a la tuerca (los 0,4 mm con los que empieza).
- Tornillo comercial en una tuerca o un orificio roscado impresos: el lado impreso se lo lleva todo, así que la tuerca mantiene sus 0,4 mm. Si el tornillo baila, merece la pena probar unos 0,3 mm, más justos.
- Tornillo impreso en una tuerca comercial: la tuerca comercial no tiene juego, así que el tornillo tiene que ser más fino: aquí, de 0,3 a 0,4 mm, lo mismo que tendría una tuerca impresa.
- «Juego axial (Z)»: En tuercas y orificios roscados, el juego a lo largo del eje, además de la «Holgura (XY)». Cada diente de la tuerca se adelgaza en esa medida; el diámetro se queda como está. El motivo: la «Holgura (XY)» solo actúa sobre el diámetro y abre los flancos de una rosca en V solo unas 0,58 veces su valor. Quien quiera aire entre los flancos tiene que abrir mucho el diámetro, y a cambio la rosca baila de lado. El juego a lo largo del eje separa las dos cosas. De entrada está a 0, para que una rosca guardada no cambie, y llega como mucho a una quinta parte del paso, porque por encima no quedaría nada de los dientes de la tuerca. El campo solo existe en tuercas y orificios roscados; las varillas y los tornillos conservan su propia holgura. Hay más información abajo, en «Roscas para impresión 3D».
- «Chaflán superior», «Chaflán inferior», «Chaflán de la cabeza» y «Chaflán del borde»: Chaflanes en los extremos, para que la rosca empiece limpia y la cabeza no tenga una arista viva. Cada extremo de una varilla, una tuerca o un orificio roscado tiene su propio chaflán, así que arriba puede ser largo y abajo corto, o no haber ninguno. Un tornillo solo tiene uno, en la punta, con el nombre «Chaflán». En una tuerca o un orificio roscado, el chaflán es lo que la boca se abre más allá del diámetro exterior; el cono sigue a 45 grados hasta el núcleo de la rosca, así que no queda ningún escalón en el diámetro exterior.
Al cambiar una rosca entre «Varilla roscada» y «Orificio roscado», se conserva su longitud. Una tuerca y un tornillo empiezan con sus medidas normalizadas.
- «Calidad»: La finura con la que se calcula la rosca. Cuanto más alta, más exacta, pero también más lenta.
Las roscas impresas son un mundo aparte. Antes de imprimir una pieza grande, haz primero de prueba una pareja de tornillo y tuerca y ajusta la holgura a tu impresora.
Roscas para impresión 3D
Una rosca impresa necesita aire en dos sitios, y cada uno actúa de manera distinta:
- Holgura en el diámetro («Holgura (XY)»): ensancha la tuerca. El tornillo tiene entonces la mitad del valor como aire a cada lado: 0,2 mm con 0,4 mm. La rosca gira con facilidad, pero el tornillo puede bailar de lado.
- Juego a lo largo del eje («Juego axial (Z)»): adelgaza los dientes de la tuerca. El tornillo puede moverse entonces adelante y atrás a lo largo del eje en ese valor cuando no está apretado. Con esto no aparece aire extra de lado.
Entre las dos dan la separación entre los flancos: unas 0,58 veces la holgura en el diámetro más el juego a lo largo del eje. Un ejemplo para una separación de 0,3 mm: antes hacían falta 0,5 mm en el diámetro, es decir, 0,25 mm de aire a cada lado. Ahora bastan 0,2 mm en el diámetro (0,1 mm a cada lado) y 0,2 mm a lo largo del eje, y la separación es de 0,32 mm.
Consecuencias que debes conocer
- El tornillo tiene juego a lo largo del eje. Sin carga, puede moverse adelante y atrás en ese valor. En fijaciones, tapas y carcasas da igual; en un husillo que tiene que posicionar con precisión, no, así que ahí mantenlo pequeño o a 0.
- Los dientes de la tuerca se adelgazan. Con 0,3 mm y un paso de 1,75 mm, cada diente es casi un tercio más fino en su parte central y, por tanto, bastante menos resistente. Para piezas muy cargadas, mejor una rosca de paso más grueso.
- Más cálculo. La forma del diente recibe puntos adicionales, así que la rosca tiene más triángulos y tarda un poco más en calcularse.
- Sin arcos reales en la exportación STEP con el perfil Whitworth. Una rosca «Whitworth (55°)» con juego a lo largo del eje llega a la herramienta de aristas y a la exportación STEP como una forma de diente hecha de tramos rectos, no con los arcos de circunferencia reales. Con 0, todo sigue como antes.
Consejos
- Primero, una pareja de prueba. Un tornillo y una tuerca de solo 4 a 6 mm de alto cada uno se imprimen en pocos minutos. Imprime tres parejas con distinto juego, una al lado de otra, y quédate con la que gire con facilidad sin bailar.
- Empieza con valores que suelen funcionar. Holgura en el diámetro de 0,2 a 0,3 mm y juego a lo largo del eje de 0,2 mm. Si el tornillo baila de lado, baja la holgura en el diámetro; si se atasca, sube el juego a lo largo del eje. Si prefieres prescindir del juego a lo largo del eje, usa 0,4 mm en el diámetro, como antes.
- El juego a lo largo del eje debería ser de al menos una altura de capa. Lo que quede por debajo de una capa, la impresora no lo resuelve. Con una altura de capa de 0,2 mm, 0,2 mm es un buen punto de partida; con 0,1 mm, basta con menos.
- Imprime el tornillo y la tuerca de pie. El eje apunta hacia arriba, así que cada vuelta queda en capas enteras y los flancos salen limpios. Tumbados, los flancos se descuelgan.
- Los pasos finos son difíciles. Por debajo de aproximadamente 1 mm de paso, las vueltas suelen fundirse entre sí. Una rosca más gruesa, o un perfil «Trapezoidal» con crestas planas, se imprime con más fiabilidad que una rosca en V fina.
- Evita las puntas finas. La rosca en V tiene una punta estrecha que la impresora apenas consigue reproducir con el ancho de su boquilla. Los perfiles «Trapezoidal» y «Redonda» tienen dientes más planos.
- Desbarba y dale rodaje. Las primeras vueltas suelen ir duras porque en los flancos quedan pequeños restos de la impresión. Gira el tornillo adelante y atrás unas cuantas veces y irá más suave. El chaflán de la entrada ayuda a enroscarlo.
- Otra impresora u otro filamento. El juego depende de la impresora, del material y de la boquilla. Vuelve a imprimir la pareja de prueba cuando cambies cualquiera de ellos.
La herramienta de aristas trata una rosca como un cuerpo exacto. Puedes achaflanar o redondear la pieza que la lleva con la rosca ya puesta, o las aristas de la cabeza de un tornillo; consulta Romper aristas y vaciar cuerpos. Calcular las aristas de una rosca lleva un rato: unos segundos en una M6 y cerca de medio minuto en una rosca de tubo G1/2. Aun así, la forma más rápida de romper la arista de la cabeza de un tornillo sigue siendo el chaflán de cabeza de las propiedades.
Engranajes
«Engranaje» está disponible como «Engranaje recto», «Engranaje helicoidal», «Engranaje en espiga» y «Engranaje cónico», y también como «Corona interior» y «Cremallera» (más abajo). Los engranajes nuevos tienen «Evolvente» en «Forma del diente»: dientes con flancos de evolvente, como los que usan los generadores de engranajes y la ingeniería mecánica. Estos dientes ruedan limpiamente unos sobre otros. Tú fijas el número de «Dientes» (de 6 a 500) y el «Módulo (mm)», y el tamaño sale solo: el diámetro exterior es módulo × (dientes + 2), y el diámetro primitivo, módulo × dientes. Los engranajes nuevos empiezan con módulo 2. Dos engranajes encajan cuando tienen el mismo módulo y el mismo «Ángulo de presión» (normalmente 20°) y sus centros están a (dientes + dientes) × módulo / 2 de distancia. Si seleccionas los dos engranajes, el panel de propiedades indica esa distancia entre centros y a qué distancia están ahora los centros. Si los engranajes deben quedarse donde están, también indica el módulo con el que encajarían en esa posición, y «Ajustar el módulo de ambos» da ese módulo a los dos engranajes de una vez; cada uno conserva sus dientes, su altura y su orificio central. Si entonces un diente coincide con otro diente en lugar de con un hueco, gira uno de los engranajes medio diente, es decir, 180° divididos entre su número de dientes. «Juego» rebaja un poco los dientes para que una pareja impresa no se agarrote. El valor es para la pareja, y cada engranaje se lleva la mitad; 0,2 mm es un buen punto de partida, y 0 da el engranaje exacto. Por debajo de la circunferencia base, el flanco baja recto hasta el pie del diente y no presenta la socavación que dejaría una herramienta de tallado. Eso conviene para imprimir, pero un piñón muy pequeño, de menos de unos 17 dientes, puede rozar un poco en el pie.
Un engranaje helicoidal añade el «Ángulo de hélice». Con dientes de evolvente, es el ángulo de hélice real sobre la circunferencia primitiva: dos engranajes helicoidales encajan cuando tienen el mismo módulo y el mismo ángulo, uno positivo y el otro negativo. El «Engranaje en espiga» son dos mitades helicoidales de sentido contrario: los dientes van en un sentido hasta la mitad de la altura y vuelven después, como una punta de flecha. Para la impresión 3D tiene dos ventajas: el engranaje se centra solo sobre su eje y no tiene empuje axial, porque las fuerzas de las dos mitades se anulan. Un engranaje helicoidal, en cambio, empuja de lado a lo largo de su eje. El «Ángulo de hélice» y la «Calidad de la hélice» se ajustan como en el engranaje helicoidal; el ángulo vale para cada mitad. Dos engranajes en espiga encajan cuando tienen el mismo módulo y el mismo ángulo con signos opuestos, uno positivo y el otro negativo. No hay ranura en el centro, como en los engranajes en espiga fresados: las dos mitades se unen sin escalón. La herramienta de aristas y la exportación STEP tratan el engranaje en espiga como una malla de triángulos, no como un cuerpo exacto.
El engranaje cónico toma los dientes de evolvente y los hace más pequeños hacia su parte superior. Es una aproximación, no una pareja cónica calculada con exactitud.
Con «Redondo», los dientes son redondos, hechos de arcos, como en el Useful gear de Tinkercad: la cabeza del diente y el hueco se unen sin esquina. Así, los engranajes pequeños perdonan más al imprimirse y giran con más facilidad, y en un pomo los dientes dan un agarre agradable. Los dientes redondos también se ajustan con «Dientes», «Módulo (mm)» y «Juego»; no tienen ángulo de presión. Son más bajos que los de evolvente, así que el diámetro exterior es módulo × (dientes + 1,2). Los engranajes redondos con el mismo módulo encajan entre sí, a la misma distancia entre centros que los de evolvente; con un engranaje de evolvente no encajan.
Con «Simple» tienes los dientes rectos que tenían hasta ahora todos los engranajes. Ahí ajustas a mano «Tamaño del diente» y «Anchura del diente». Los diseños antiguos los conservan hasta que cambies la forma del diente. Las tres formas de diente tienen la opción «Orificio central».
«Corona interior» es un engranaje con los dientes hacia dentro: un aro dentro del cual gira un engranaje más pequeño, como la rueda exterior de un tren planetario. Se ajusta como un engranaje de evolvente o de dientes redondos, con «Dientes», «Módulo (mm)» y «Juego», y además con «Llanta», el aro que rodea los dientes por fuera. Su diámetro exterior es módulo × (dientes + 2,5) más dos veces el aro; con dientes redondos, módulo × (dientes + 1,7). Un engranaje del mismo módulo gira dentro cuando su centro está a (dientes de la corona − sus dientes) × módulo / 2 del centro de la corona; si seleccionas los dos, el panel de propiedades indica esa distancia. En un tren planetario, dientes de la corona = dientes del piñón central (sol) + 2 × dientes de un satélite, por ejemplo 30 = 12 + 2 × 9. Una corona no tiene orificio central: ella misma es el aro. Entre 26 y 33 dientes, las puntas de sus dientes son hasta un cuarto de módulo más cortas, porque si no se formaría una arista diminuta en la circunferencia base; el engrane no se ve afectado.
La «Cremallera» es el engranaje de radio infinito: una barra con dientes a lo largo de un lado, cuyos flancos, con dientes de evolvente, son líneas rectas inclinadas según el ángulo de presión. Su anchura (a lo largo de X) es dientes × paso, con un paso de π × módulo, así que las cremalleras de un mismo módulo se pueden poner una a continuación de otra, porque cada extremo cae en un hueco. Su longitud (a lo largo de Y) es el grosor de la barra, y es libre mientras quepan los dientes y medio milímetro de barra. Los dientes miran hacia delante, hacia ti en la vista inicial; gira la cremallera como la necesites. Un engranaje del mismo módulo rueda sobre ella cuando su centro está a sus dientes × módulo / 2 por delante de la línea primitiva; la línea primitiva está un módulo por detrás de las puntas de los dientes, o 0,6 módulos con dientes redondos. La corona y la cremallera existen con dientes de evolvente y con dientes redondos, no con simples; al cambiar el tipo de engranaje se conserva el módulo.
La herramienta de aristas y la exportación STEP tratan cada engranaje como un cuerpo exacto, con los flancos de evolvente como curvas suaves. Un engranaje helicoidal con base ovalada sigue siendo una malla de triángulos, igual que un engranaje helicoidal con dientes de evolvente a partir de unos 31 dientes. Los dientes pequeños limitan cuánto se pueden redondear las aristas: en un engranaje de dientes simples de 30 mm de diámetro y 12 dientes, la parte plana entre dos dientes, en el pie, mide solo unos 0,65 mm de ancho, así que redondear todas las aristas funciona hasta unos 0,5 mm, y en un engranaje cónico, cuya parte superior es más pequeña, hasta unos 0,4 mm. Los dientes de un engranaje helicoidal van inclinados, y eso estrecha todavía más esa parte plana en sentido transversal a sus aristas oblicuas: cuanto mayor sea el ángulo de hélice en relación con la altura del engranaje, menor será el redondeo que cabe. Las aristas de sus dos caras planas se pueden redondear, pero achaflanar solo esas aristas falla en el núcleo CAD; redondéalas, o achaflana todas las aristas juntas con una medida menor, por ejemplo 0,2 mm.
Muelles
El «Muelle» tiene los ajustes «Vueltas» y «Grosor del alambre». Junto con la altura, deciden lo blando que es el muelle. «Sentido del bobinado» fija en qué sentido va el alambre: «A derechas», como un muelle de compresión normal, o «A izquierdas».
La herramienta de aristas y la exportación STEP tratan un muelle como un cuerpo exacto: un alambre redondo a lo largo de una hélice, cortado en recto por los dos extremos. Puedes, por ejemplo, redondear o achaflanar esos dos extremos del alambre.
Tubos curvados
Un «Tubo curvado» consta de hasta doce tramos: un trozo recto seguido de una curva. En cada uno ajustas «Longitud recta», «Ángulo de curvatura», «Radio de curvatura» y «Ángulo de giro». El tramo que estás editando se ilumina en naranja sobre el tubo, para que puedas seguir el orden. Con un ángulo de giro de 0°, la curva queda en el plano de trabajo; con 90°, el tubo se curva hacia arriba. El perfil puede ser redondo, cuadrado, hexagonal u octogonal, y el interior también, o ser completamente macizo. Si el tubo se cruza consigo mismo, layerling te avisa.
Recubrimiento
El «Recubrimiento» une un contorno de abajo con otro de arriba, como la solevación de Fusion: un adaptador de manguera de un diámetro a otro, un ventilador cuadrado sobre un conducto redondo, un pie que se va volviendo redondo hacia arriba. Para cada extremo eliges «Contorno inferior» y «Contorno superior»: «Círculo / elipse», «Rectángulo» con «Esquina inferior», o «Polígono» con su número de vértices, además de la anchura y la longitud de cada extremo y la altura. «Desfase en anchura» y «Desfase en longitud» desplazan de lado el extremo superior para una transición oblicua; el extremo inferior se queda donde está.
«Pared (0 = maciza)» convierte el cuerpo macizo en un tubo abierto por arriba y por abajo. En los dos extremos, la abertura es más pequeña que el contorno en lo que mide la pared, medido en horizontal; donde la pared está inclinada, queda algo más fina. Si agrandas el marco, los dos extremos crecen con él, mientras que el radio de las esquinas y la pared conservan su tamaño.
«Transición suave (%)» suaviza la transición. Con 0, los lados van rectos de abajo arriba, como en un cono. Con 100, salen de los dos extremos en vertical y entre medias cambian de tamaño siguiendo una curva en S: un adaptador de manguera que se ensancha suavemente de un tubo estrecho a uno ancho, en lugar de ir como un embudo. Entre esos valores, el control deslizante mezcla las dos cosas. Una transición suave se puede combinar con «Pared (0 = maciza)», con torsión, con inclinación y con un desplazamiento lateral; un tubo con pared sigue abierto por los dos extremos. Es un cuerpo exacto, como el recto, así que sus aristas se pueden achaflanar y redondear, pero se construye a partir de varias secciones y tarda un poco más en calcularse.
«Torsión» gira la sección de manera uniforme alrededor de la vertical a medida que sube, hasta 360° en cualquier sentido; los lados se enroscan entonces. «Inclinación frontal» y «Inclinación lateral» inclinan el extremo superior, hasta 45°: un valor positivo levanta su arista delantera o su lado derecho, respectivamente. Las secciones intermedias se inclinan en la parte que les toca, así que la pared pasa con suavidad a la inclinación. El punto más alto se queda a la altura fijada. Si más tarde la altura se reduce tanto que el extremo inclinado llegaría por debajo de la placa, la inclinación cede hasta que cabe. Una curva a lo largo de una trayectoria, como un codo de tubería, no es algo que haga el recubrimiento.
El recubrimiento es un cuerpo exacto, también torcido e inclinado: sus aristas se pueden achaflanar y redondear, y la exportación STEP lo conserva. Añade una brida con orificios para tornillos como de costumbre y agrupa las piezas.
Gridfinity
La forma «Gridfinity» crea piezas para el sistema de almacenaje abierto de Zack Freedman: cajas sobre una cuadrícula de 42 mm que se colocan en una placa base y se apilan unas sobre otras. Las medidas siguen la especificación publicada de Gridfinity, así que una caja de layerling encaja en una placa base hecha con otro generador, y al revés. En «Tipo» eliges:
- «Caja»: una caja con un pie bajo cada unidad de cuadrícula. «Unidades de ancho» y «Unidades de fondo» cuentan unidades de cuadrícula de 42 mm (una caja es 0,5 mm más pequeña: 41,5 mm para una unidad); «Unidades de alto» cuenta unidades de altura de 7 mm, hasta 20. El «Borde para apilar», encima de la pared, recibe los pies de la caja siguiente y hace la caja 4,4 mm más alta: una caja de 3 unidades con reborde mide 25,4 mm de alto. Con «Orificios para imanes», cada pie lleva en cada esquina un orificio para un imán de 6 × 2 mm.
- «Placa base»: la placa en la que se colocan las cajas, de 5 mm de alto, con un alojamiento para cada unidad de cuadrícula. Es un marco abierto, sin fondo y sin orificios para imanes.
El tamaño es siempre de unidades de cuadrícula enteras (o de celdas de 21 mm con la cuadrícula de media unidad que se explica más abajo), hasta 6 × 6 (252 mm, que caben en una cama de 256 mm), más las franjas de una placa base (ver más abajo); al arrastrar un tirador, el tamaño salta a la unidad más cercana. La pared (0,95 mm), el fondo (1,2 mm) y la profundidad de los orificios para imanes (2,4 mm) no están en la especificación; la pared y la profundidad de los orificios son fijas, y el fondo se puede elevar (ver más abajo). Los orificios para tornillos M3 de la especificación no se crean. La parte superior del reborde es una arista viva, tal como la dibuja la especificación; si tu impresora la deja irregular, redondéala o achaflánala con la herramienta de aristas. La caja y la placa base son cuerpos exactos, así que el redondeo, el chaflán y la exportación STEP funcionan con ellas. Para dividir una caja, agrupa con ella tabiques hechos con formas de caja finas: apóyalos en el fondo, a 5,95 mm de altura (o sobre el fondo elevado), y, en una caja con reborde, deja su parte superior al menos 0,5 mm por debajo de 7 mm por unidad de altura, medidos desde la cara inferior de la caja (20,5 mm para 3 unidades), porque los pies de la caja siguiente bajan 0,35 mm dentro de la caja. Imprime las cajas y las placas base sin soportes, apoyadas tal como están sobre la cama.
Una caja también se puede hacer con una cuadrícula de media unidad: activa «Media cuadrícula (21 mm)» y entonces «Unidades de ancho» y «Unidades de fondo» cuentan celdas de 21 mm, hasta 12 (los mismos 251,5 mm que 6 unidades). Cada celda tiene su propio pie, de 20,5 mm de lado en la parte de arriba y con los escalones de la especificación, y cuatro de ellos caben en un alojamiento de una placa base normal, así que una caja de 1½ o 2½ unidades cabe al lado de otras de unidades enteras. Al activar «Media cuadrícula (21 mm)», la caja conserva su contorno (2 unidades pasan a ser 4 celdas); al desactivar la opción, un número impar de celdas se redondea hacia arriba a unidades enteras. El reborde sigue el contorno de la caja, como antes. Con «Orificios para imanes», cada pie lleva un orificio, a 2,5 mm de su centro en ambas direcciones, hacia la esquina de su celda que cae sobre la cuadrícula de 42 mm, contando desde la esquina trasera izquierda de la caja: los orificios coinciden con los de una placa base con imanes hecha con otro generador cuando esa esquina está sobre una esquina de la cuadrícula; una caja con un número impar de celdas también se puede girar 180°, de modo que esa esquina quede sobre una esquina de la cuadrícula en la parte delantera derecha. La placa base sigue en la cuadrícula de 42 mm. La cuadrícula de media unidad no forma parte de la especificación.
Una caja de 3 unidades de altura o más puede llevar repisas para etiquetas a lo largo de sus paredes interiores: activa «Repisa para etiqueta detrás», «Repisa para etiqueta delante», «Repisa para etiqueta a la izquierda» o «Repisa para etiqueta a la derecha», en cualquier combinación. Cada repisa activada tiene sus propios valores de «Anchura de la repisa», «Longitud de la repisa» y, si es más corta, «Posición de la repisa»; los ajustes de las esquinas, debajo, valen para todas. Una repisa es plana por arriba, para pegar una etiqueta, con una franja vertical de 1,2 mm en el frente y una cara inferior que sube a 36 grados. Su parte superior queda 0,85 mm por debajo de 7 mm por unidad de altura, medidos desde la cara inferior de la caja (20,15 mm para 3 unidades), así que los pies de una caja apilada sobre el reborde quedan a 0,5 mm de ella. Si haces la caja más baja de 3 unidades, no muestra repisas; vuelven a aparecer a partir de 3 unidades. Las repisas para etiquetas no forman parte de la especificación.
«Anchura de la repisa» es lo que la repisa se mete dentro de la caja: 14 mm, como mucho 17,2 mm en una caja de 3 unidades (menos con el fondo elevado), y 16,8 mm para dos repisas enfrentadas en una caja de 1 unidad de profundidad con esquinas de 2 mm. Con «Longitud de la repisa» a 0, la repisa va de pared a pared. Si es más corta, de al menos 10 mm, aparece «Posición de la repisa», que la desplaza desde el centro de su pared: hacia la derecha en las paredes trasera y delantera, tal como las muestra la vista frontal, y hacia delante en las paredes laterales. Un extremo que se acerque a menos de 1 mm de una pared (1,8 mm con el reborde de apilado, cuyo apoyo se mete hacia dentro ahí), o que termine sobre la repisa de esa pared, se prolonga hasta ella, y dos repisas que se encuentran en una esquina se unen en una sola. Donde una repisa se encuentra con una pared o con otra repisa y hay sitio, la esquina se redondea o se achaflana: elige «Redondeo» o «Chaflán» en «Esquinas de la repisa», y el tamaño con «Tamaño de las esquinas» (2 mm; con 0 queda viva). Con «Redondeo», los extremos libres de una repisa más corta también tienen redondeadas sus esquinas delanteras, con el mismo tamaño pero como mucho la mitad de la anchura de la repisa.
Una caja también puede llevar un rebaje para los dedos a lo largo de cualquiera de sus paredes interiores, para que las piezas pequeñas se puedan sacar empujándolas curva arriba en lugar de tener que pescarlas en el rincón entre el fondo y la pared: activa «Hueco para los dedos detrás», «Hueco para los dedos delante», «Hueco para los dedos a la izquierda» o «Hueco para los dedos a la derecha», en cualquier combinación. El fondo sube en un cuarto de circunferencia hasta la pared, de pared a pared, y dos rebajes en paredes contiguas se juntan en su esquina. Una caja con rebaje tiene además todas las aristas del fondo redondeadas con un radio de 2,8 mm, el de sus esquinas interiores, y el rebaje es ese mismo redondeo, más grande, en su pared. En cuanto activas un rebaje, aparece «Radio del hueco» debajo de los interruptores, y vale para todos: mientras no lo cambies, es la mitad de la altura que hay desde el fondo hasta donde el apoyo del reborde se separa de la pared, 1,65 mm por debajo de 7 mm por unidad de altura, medidos desde la cara inferior de la caja, o, en una caja sin reborde, hasta su borde superior (6,7 mm en una caja de 3 unidades con reborde, menos con el fondo elevado). Mide al menos 3,5 mm y siempre queda al menos 0,5 mm por debajo de esa altura, y a lo ancho de la caja deja al menos 2 mm de fondo plano, entre dos rebajes enfrentados o entre un rebaje y la pared de enfrente. Una caja de 1 unidad de altura no tiene sitio para un rebaje y no muestra sus interruptores; vuelven a aparecer a partir de 2 unidades. Los rebajes para los dedos tampoco forman parte de la especificación.
Una caja también puede tener el fondo elevado, como caja en bruto en la que recortar formas: «Altura del fondo» fija la altura del fondo, medida desde la cara inferior de la caja (5,95 mm, es decir, el fondo de 1,2 mm sobre los pies, mientras no la cambies), y la caja es maciza hasta ahí. Con reborde, sube como mucho hasta donde el apoyo del reborde se separa de la pared, 1,65 mm por debajo de 7 mm por unidad de altura (19,35 mm para 3 unidades), así que el reborde queda entero y los pies de una caja apilada encima quedan a 1,3 mm; sin reborde, sube hasta arriba del todo, y la caja se convierte en un bloque macizo. Agrupa con ella orificios con la forma de tus herramientas, tan profundos como necesites. Los rebajes para los dedos empiezan en el fondo elevado, y las repisas para etiquetas se meten menos en la caja para que su cara inferior siga terminando por encima del fondo; cuando el fondo ya no les deja sitio, sus interruptores desaparecen (los rebajes por encima de 15,35 mm y las repisas por encima de 15,54 mm, en una caja de 3 unidades con reborde) y vuelven cuando lo bajas. Una caja de 1 unidad de altura con reborde no tiene sitio para elevar el fondo y no muestra el campo. El fondo elevado tampoco forma parte de la especificación.
Una caja también se puede dividir en compartimentos sin agrupar paredes con ella: en «Compartimentos», justo debajo de «Propiedades», «Columnas» y «Filas» fijan cuántos hay, hasta 4 por unidad de cuadrícula en cada dirección (2 por celda con la cuadrícula de media unidad) y 40 en total. Los separadores ocupan toda la altura, desde el fondo (o el fondo elevado) hasta 0,85 mm por debajo de 7 mm por unidad de altura, donde también terminan las repisas para etiquetas, así que una caja apilada sobre el reborde asienta como antes. Los separadores necesitan una caja de 2 unidades de altura o más, con el fondo al menos 3 mm por debajo de su parte superior; si hay menos sitio, la caja se construye sin ellos, y vuelven en cuanto vuelve a haber sitio. «Grosor del separador» es de 1,2 mm mientras no lo cambies, y va de 0,8 a 3 mm. Al principio, los separadores están repartidos de manera uniforme. Para mover uno, elígelo en «Entre columnas» o «Entre filas», contando desde la izquierda o desde atrás, y ajusta su «Posición», medida desde la cara interior de la pared izquierda o trasera hasta el centro del separador; cada compartimento conserva al menos 6 mm de ancho. En cuanto has movido un separador, los separadores de esa dirección conservan su posición en milímetros cuando cambias el tamaño de la caja; si cambias el número de compartimentos, los separadores de esa dirección vuelven a repartirse de manera uniforme. Cada compartimento tiene las esquinas interiores de la caja, redondeadas con un radio de 2,8 mm, y las aristas de su fondo también están redondeadas con 2,8 mm, con o sin rebaje para los dedos. Los rebajes para los dedos se repiten en cada compartimento: con un rebaje en la pared trasera, cada compartimento tiene uno en su lado trasero, contra la pared o contra un separador. En un compartimento estrecho, el radio se reduce para que queden 2 mm de fondo plano, y un compartimento demasiado estrecho incluso para 3,5 mm pierde los rebajes de esa dirección; una nota bajo «Radio del hueco» lo indica. Los separadores tampoco forman parte de la especificación.
Una caja con separadores puede llevar una repisa para etiqueta en cada compartimento en lugar de las repisas a lo largo de sus paredes: esas son para cajas sin compartimentos, y sus interruptores vuelven en cuanto la caja vuelve a tener un solo compartimento. En una caja de 3 unidades de altura o más, elige un compartimento con «Fila» y «Columna» (cada campo aparece solo cuando hay más de una fila o de una columna) y, en «Repisa para etiqueta», el lado contra el que va su repisa: la pared de la caja o un separador; un lado solo se ofrece mientras una repisa en él siga dejando abierto el compartimento. «Longitud de la repisa (%)» va de 10 a 100; una repisa que fuera a quedar más corta de 4 mm se omite, y una nota debajo lo indica. Si la repisa es más corta, aparece «Posición de la repisa»: «Izquierda», «Centro» o «Derecha» en un lado trasero o delantero, o «Detrás», «Centro» o «Delante» en un lado izquierdo o derecho. «Anchura de la repisa» es de 14 mm mientras no la cambies, menos en un compartimento estrecho, y una repisa nunca llega tan lejos como para cerrar su compartimento: delante de ella quedan siempre al menos 6 mm libres. Las repisas tienen el perfil de las de las paredes, y «Esquinas de la repisa» y «Tamaño de las esquinas», en «Propiedades», también se les aplican.
Una caja también puede estar abierta por cualquier lado, para que las cajas colocadas una junto a otra formen una sola fila continua: activa «Abierta detrás», «Abierta delante», «Abierta a la izquierda» o «Abierta a la derecha», en cualquier combinación; con los cuatro, la caja es una bandeja, un fondo sobre sus pies. Un lado abierto no tiene pared ni reborde por encima del fondo. Las paredes de al lado y su reborde llegan rectas hasta el contorno de la caja y terminan en ángulo recto, así que dos cajas abiertas, una junto a otra, quedan a 0,5 mm como dos cajas cualesquiera, y el fondo llega plano hasta el borde y termina allí en ángulo recto. Una repisa para etiqueta o un rebaje para los dedos en un lado abierto no se crea y su interruptor desaparece, igual que los rebajes de ese lado contra los separadores; el ajuste se conserva para cuando vuelvas a cerrar el lado. Las repisas y los rebajes de las paredes de al lado, y los separadores que llegan al lado abierto, siguen hasta el borde, y un compartimento no ofrece repisa para etiqueta en un lado abierto; si ya había una elegida allí, se omite, y una nota bajo «Repisa para etiqueta» lo indica. Los pies y los orificios para imanes no cambian. Una caja apilada sobre una caja abierta solo queda sujeta por el reborde en los lados cerrados. Una caja sin reborde con el fondo elevado hasta arriba es un bloque macizo y no muestra interruptores para lados abiertos. Los lados abiertos tampoco forman parte de la especificación.
Una placa base puede tener una franja, para un cajón que no mide un número entero de unidades de la cuadrícula: «Franja detrás», «Franja delante», «Franja a la izquierda» y «Franja a la derecha» añaden una franja maciza a la altura de la placa, 5 mm, fuera de la cuadrícula, de 0 a 41 mm en cada lado. La cuadrícula sigue en unidades enteras de 42 mm y se aparta de los lados con franja, y las esquinas exteriores siguen redondeadas. El tamaño de la placa es la placa entera con sus franjas; cambiar una franja mantiene las unidades, y arrastrar un lado cambia las unidades y mantiene las franjas. Para llenar un cajón, escribe su medida interior en «Ancho del cajón» y «Fondo del cajón»: la placa toma tantas unidades como quepan, 6 como máximo, y pone el resto en las franjas de ese sentido, a partes iguales entre sus dos lados, 0,5 mm menos en total para que entre holgada; cada fila muestra el cajón que llena la placa. Un cajón de 230 mm de ancho da 5 unidades, 210 mm, y 19,5 mm de franja, 229,5 mm en total; comprueba que la placa quepa en tu cama de impresión. Un cajón que una sola placa en tu cama no puede llenar lleva varias placas base una junto a otra, cada una con franja solo en los lados que dan a las paredes del cajón; ajusta sus franjas en las filas de franja. Una caja conserva los ajustes de franja y se construye sin ellos; vuelven cuando se convierte de nuevo en placa base. Las franjas tampoco forman parte de la especificación.
Bisagra
La «Bisagra» se imprime de una pieza y después se mueve (print-in-place): dos palas abiertas y planas sobre la placa, con nudos alternos sobre un mismo eje entre ellas. El pasador pertenece a la pala trasera y pasa con holgura por los nudos de la delantera. Ajustas «Longitud (eje)», «Anchura abierta» y «Diámetro del nudillo», además del número de «Nudillos» (impar, para que el pasador quede sujeto por los dos extremos), «Diámetro del pasador» y «Grosor de la hoja».
«Holgura» es la separación entre las partes móviles: alrededor del pasador, entre los nudos y delante de las palas. Con 0,4 mm, en una impresora bien ajustada la bisagra suele soltarse con un pequeño giro; si las piezas se sueldan, súbela, y si baila demasiado, bájala. Imprime la bisagra tumbada, tal como aparece en la placa, sin soportes. Si prefieres usar un pasador propio, como un trozo de filamento o de alambre, que en una bisagra pequeña gira más suave que uno impreso, activa «Sin pasador (pon el tuyo)»: el pasador impreso desaparece y el taladro, del diámetro del pasador más la holgura, atraviesa todos los nudos, también los de los extremos. Con «Ángulo de apertura» levantas la segunda pala alrededor del pasador para colocar la bisagra tal como va en tu diseño: a 0° queda plana, como se imprime, y a 180° queda cerrada. Los nudos se quedan donde están y la bisagra sigue siendo una sola pieza; acuérdate de volver a ponerla a 0° antes de imprimirla ya montada. Puedes añadir orificios a las palas o agruparlas en una pieza más grande, como una tapa.
Moleteado
El «Moleteado» es una empuñadura redonda con estrías alrededor, para pomos, ruedecillas y mangos de herramientas. En «Patrón» eliges «Recto», con estrías a lo largo del eje como en el mando de un aparato; «Cruzado», en el que dos filas de estrías oblicuas se cruzan formando pequeños rombos, o «Redondo», con estrías y crestas a lo largo del eje que forman una onda suave de arcos, un agarre agradable sin crestas vivas. Las estrías redondas se quedan menos profundas que medio paso, porque si no las crestas se abombarían en su base; si pones una profundidad excesiva, se reduce sola. Ajustas «Diámetro» y «Altura», el número de «Estrías» y «Prof. de estrías»; en el moleteado cruzado, también «Ángulo de las estrías» respecto al eje. «Chaflán extremos» achaflana los dos extremos a 45 grados, como en un pomo torneado; con 0 quedan vivos.
El moleteado recto y el redondo son cuerpos exactos, así que sus aristas se pueden achaflanar y redondear. El cruzado sigue siendo una malla, porque como cuerpo exacto tardaría casi un minuto en calcularse con 30 estrías. Para un pomo sobre un eje, agrupa el moleteado con un orificio, por ejemplo una «Rosca» configurada como orificio roscado. Casi ninguna impresora imprime limpias las estrías de menos de 0,4 mm de profundidad, y layerling no las pone a menos de 0,8 mm unas de otras alrededor de la empuñadura: una empuñadura fina lleva menos.
Cola de milano
La «Cola de milano» es la unión en la que dos piezas quedan trabadas entre sí y solo se pueden encajar deslizándolas de lado. Ajustas la anchura en el extremo ancho, «Anchura del cuello» y la longitud de la cola. Copia la cola para la otra pieza y convierte la copia en orificio: «Holgura como orificio» da entonces un poco de juego para que la unión no se atasque después de imprimir.
Orificio en lágrima
Cuando se imprime un orificio tumbado, su parte superior es un puente, y ese puente se descuelga. Por eso el «Orificio en lágrima» tiene una punta arriba: cada capa se apoya en la de debajo, y el orificio sale lo bastante redondo sin soportes. Pon «Ø parte redonda» a la medida del orificio, unos 3,4 mm para un tornillo M3, y «Longitud del orificio» lo bastante larga para que atraviese la pieza. «Ángulo de la punta» es de 90°, así que los flancos se juntan a 45°. La mayoría de las impresoras lo resuelven limpiamente; una punta más plana necesita más altura, y una más aguda la ahorra.
Convierte la lágrima en orificio y agrúpala con la pieza. Su longitud va en el sentido de la profundidad y la punta mira hacia arriba. Para un orificio en la otra dirección, gírala 90° alrededor del eje vertical.
Un orificio roscado tumbado se descuelga por arriba de la misma manera. Dale su propia lágrima: añade, como orificio, un «Orificio en lágrima» cuyo «Ø parte redonda» sea el del núcleo de la rosca, el diámetro que dejan libre sus dientes (unos 8,4 mm para M10), con la misma longitud que el orificio roscado, y selecciona los dos. Haz clic en «Alinear» y alinéalos por el centro (el centro de la lágrima es el de su parte redonda, no el de su caja con la punta, así que los dos círculos quedan uno sobre otro) y agrupa los dos con la pieza. La rosca se corta como siempre y la punta abre la parte superior del orificio, así que se imprime sin soportes.
Escariado y avellanado
A menudo, la cabeza de un tornillo no debe sobresalir. El «Escariado» recorta un alojamiento redondo para un tornillo de cabeza cilíndrica (DIN 912), y el «Avellanado», un cono para un tornillo de cabeza avellanada (DIN 7991). Los dos se colocan con el lado de la cabeza hacia arriba: «Diámetro de la cabeza» es el diámetro del alojamiento o del cono; «Diámetro del vástago», el del taladro de debajo, y «Longitud total», la longitud completa. En el escariado ajustas «Prof. de la cabeza», y en el avellanado, «Ángulo del cono» (90° va bien para tornillos de cabeza avellanada). Los valores predeterminados sirven para un tornillo M3.
El «Doble avellanado» es un orificio achaflanado por las dos caras, para una placa que tiene que quedar bien por delante y por detrás. No tiene entrada propia en la biblioteca de formas: toma el «Avellanado» y activa «Por los dos lados» en sus propiedades (los cuerpos que ya son un doble avellanado muestran el interruptor activado): en cada extremo, un cono se abre hasta el «Diámetro de la cabeza», con el «Diámetro del vástago» entre los dos. «Ángulo del cono» y «Longitud total» se ajustan como antes. Si el orificio es demasiado corto para dos conos completos, se encuentran en el centro con ese ángulo y la caña queda más ancha de lo que fijaste: con una cabeza de 10 mm, una caña de 6 mm, 90° y una longitud de 2 mm, salen dos conos que van de 10 a 8 mm. Como orificio, se hace pasar a través de una pieza igual que los demás.
Convierte la forma en orificio y agrúpala con la pieza. Haz que su parte superior termine un poco por encima de la superficie en la que debe asentar la cabeza, para que el alojamiento quede bien abierto. Para el alojamiento de una tuerca hexagonal, usa como orificio un «Polígono» de seis lados.