
Filettature, ingranaggi e altri componenti
Viti, dadi e fori filettati compatibili, oltre a ingranaggi, molle, tubi curvi, code di rondine, fori teardrop, lamature e svasature.
Oltre alle forme di base, la libreria contiene alcuni componenti che sarebbe laborioso costruire da soli. Puoi modificare tutte le forme in seguito, nelle rispettive impostazioni.
Filettature
Scegli «Filettatura» nella libreria delle forme. In «Tipo» selezioni il tipo di componente:
- «Barra filettata»: un cilindro filettato, per esempio una vite senza testa.
- «Vite»: una vite con testa. Scegli «Testa»: «Testa cilindrica (brugola)», «Testa svasata» oppure «Testa esagonale».
- «Dado»: il dado compatibile.
- «Foro filettato»: un foro filettato. È un foro: inseriscilo in un pezzo e raggruppali entrambi per creare una filettatura interna.
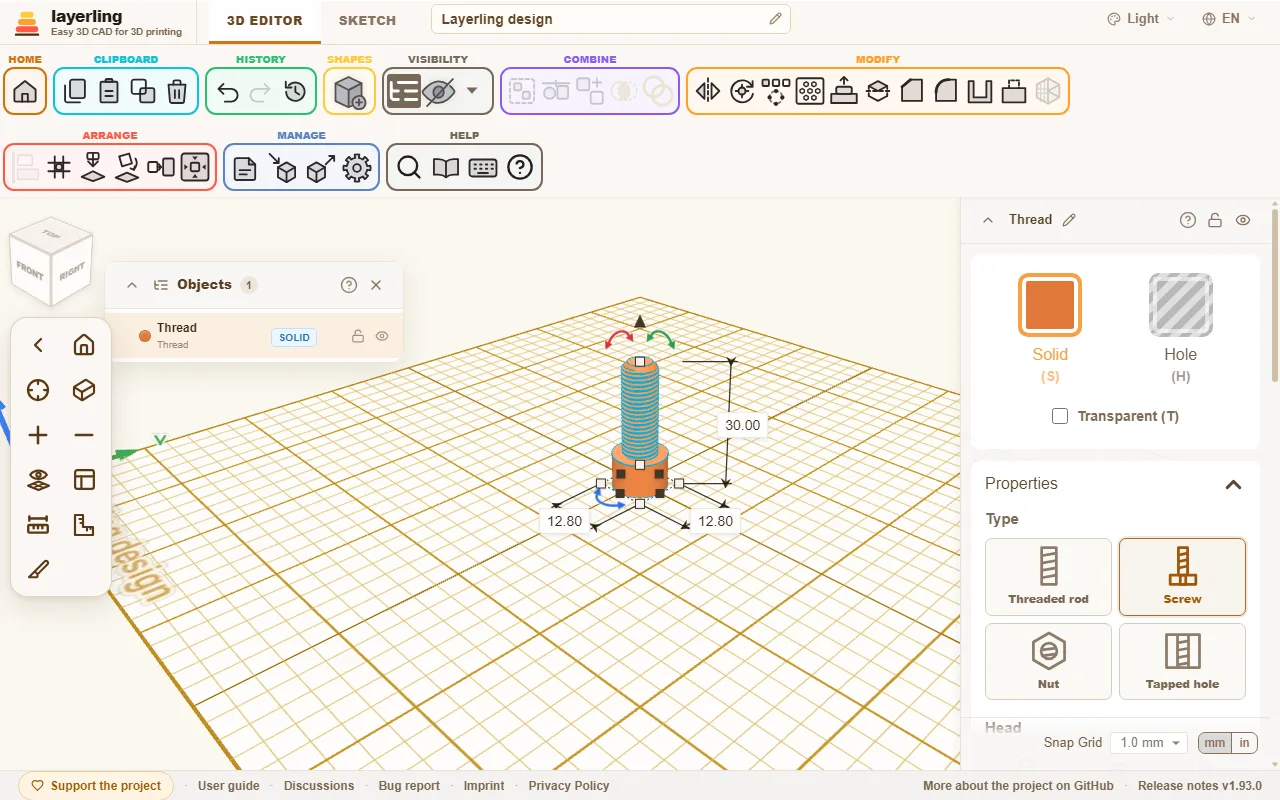
Scegli la dimensione in «Dimensione» da un elenco: filettature metriche da M2 a M24, misure in pollici UNC e UNF da No. 4 a 1 pollice e filettature per tubi da G1/16 a G4. Se scegli «Personalizzata», imposta tu «Diametro» e «Passo». Per le misure in pollici e le misure G, il campo chiede «Filetti per pollice» invece del passo in millimetri.
L’elenco raggruppa le misure per serie; una riga sotto il campo indica la serie scelta e propone esempi d’uso comune:
- M, metrica a passo grosso: filettatura metrica ISO a passo grosso secondo ISO 261, usata per viti e dadi standard.
- UNC, serie americana in pollici a passo grosso: le viti per fotocamere e treppiedi sono 1/4"-20 UNC (ISO 1222); le teste più grandi dei treppiedi usano 3/8"-16 UNC.
- UNF, serie americana in pollici a passo fine: gli stessi diametri della serie UNC, ma con passo più fine (ASME B1.1).
- G, filettatura per tubi: il tubo flessibile della doccia si collega con G1/2, quello della lavatrice con G3/4. Un rubinetto da giardino termina con una G3/4, quelli più piccoli con una G1/2; lì si avvita il raccordo del tubo a innesto rapido.
Le misure G sono filettature cilindriche Whitworth per tubi secondo ISO 228-1, usate nei raccordi per acqua, gas, idraulica e pneumatica. La misura indica il tubo, non il diametro della filettatura: una G1 ha un diametro esterno di 33,249 mm. Scegliendo una misura G, il profilo passa a «Whitworth (55°)»; scegliendo una misura metrica o in pollici torna a «Filettatura a V (ISO)». Se hai selezionato tu un profilo «Trapezoidale» o «Circolare», questo resta invariato. Lo standard definisce solo la filettatura, quindi la testa della vite e il dado per una misura G hanno le stesse proporzioni di quelli con diametro personalizzato. Le filettature coniche per tubi R, Rc e Rp non sono incluse.
Altre impostazioni:
- «Direzione»: «Destra» o «Sinistra».
- «Profilo»: «Filettatura a V (ISO)» è il profilo standard delle filettature metriche e in pollici; «Whitworth (55°)» è quello delle filettature G, con un angolo di 55° e creste e fondi arrotondati. «Trapezoidale» e «Circolare» hanno creste e fondi piatti. Di solito si stampano in modo più affidabile, perché non producono punte sottili.
- «Personalizzata (trapezoidale)»: un trapezio personalizzabile, con cresta e fondo piatti della stessa larghezza. «Angolo del fianco» è l’angolo tra i due fianchi del dente: 60° corrisponde alla filettatura a V appuntita, 30° a quella trapezoidale. Con un angolo di 90° o meno, nessun fianco è più piatto di 45° e la filettatura può essere stampata senza supporti. «Profondità della filettatura» e «Diametro del nocciolo» indicano la stessa misura in due modi: il diametro del nocciolo è il diametro esterno meno il doppio della profondità; modificando l’uno cambia anche l’altra. Un nuovo profilo personalizzato parte dalla profondità della filettatura a V con angolo di 60°. La profondità ha limiti che dipendono dall’angolo e dal passo: non può essere minore di un decimo del passo, maggiore del 40% del diametro o tale da far occupare ai due fianchi più di nove decimi del passo. Se modifichi il passo, la profondità cambia in proporzione; lo stesso accade se ridimensioni la filettatura. Gioco e smussi funzionano come per gli altri profili. Nel bridge MCP il profilo si chiama
custome usathreadFlankAngleethreadDepth. - «Gioco (XY)»: per dadi e fori filettati, è il gioco che permette a una coppia stampata di avvitarsi davvero. Più imprecisa è la stampante, maggiore deve essere il gioco. È lo spazio aggiuntivo sull’intero diametro; in una filettatura a V, la distanza tra i fianchi è solo circa la metà, quindi serve più gioco di quanto si potrebbe pensare. I nuovi dadi partono da 0,4 mm; 0,3 mm è stretto e 0,5 mm largo. Stampa prima una coppia di prova. Le aste e le viti hanno qui un gioco proprio, che riduce il diametro del bullone; il valore iniziale è 0. Il lato su cui applicare il gioco dipende dall’accoppiamento:
- Vite e dado entrambi stampati: lascia 0 sulla vite e assegna il gioco al dado (inizialmente 0,4 mm).
- Vite reale in un dado o foro filettato stampato: tutto il gioco va applicato alla parte stampata, quindi il dado resta a 0,4 mm. Se la vite oscilla, puoi provare 0,3 mm.
- Vite stampata in un dado reale: il dado reale non ha gioco, quindi la vite deve essere più sottile. Imposta qui da 0,3 a 0,4 mm, come faresti con un dado stampato.
- «Gioco lungo l'asse (Z)»: per dadi e fori filettati, è il gioco lungo l’asse, aggiunto a «Gioco (XY)». Ogni dente del dado diventa più sottile di questa misura, mentre il diametro resta invariato. Il motivo è che «Gioco (XY)» modifica solo il diametro e allarga i fianchi di una filettatura a V di circa 0,58 volte il suo valore. Per lasciare spazio tra i fianchi bisognerebbe aumentare molto il diametro, creando però un gioco laterale; il gioco assiale li separa senza questo effetto. Il valore iniziale è 0, così una filettatura salvata non cambia; il massimo è un quinto del passo, perché oltre non resterebbe abbastanza materiale nei denti del dado. Il campo è disponibile solo per dadi e fori filettati; aste e viti mantengono il proprio gioco. Altre informazioni nella sezione Filettature per la stampa 3D.
- «Smusso, estremità superiore», «Smusso, estremità inferiore», «Smusso della testa» e «Smusso del bordo»: smussi alle estremità per facilitare l’avvio della filettatura ed eliminare gli spigoli vivi della testa. Ogni estremità di un’asta, di un dado o di un foro filettato ha il proprio smusso; quello superiore può quindi essere lungo e quello inferiore corto o assente. Una vite ha un solo smusso sulla punta, indicato da «Smusso». Su un dado o un foro filettato, lo smusso allarga l’imbocco oltre il diametro esterno; il cono prosegue a 45° fino al nocciolo della filettatura, senza lasciare un gradino sul diametro esterno.
Passando da «Barra filettata» a «Foro filettato» o viceversa, la lunghezza resta invariata. Dadi e viti partono dalle misure standard.
- «Qualità»: regola il livello di dettaglio del calcolo della filettatura. Un valore più alto è più preciso ma più lento.
Le filettature stampate richiedono qualche attenzione. Prima di stampare un pezzo grande, crea una coppia di vite e dado di prova e regola il gioco in base alla tua stampante.
Filettature per la stampa 3D
Una filettatura stampata ha bisogno di spazio in due punti, con effetti diversi:
- Gioco sul diametro («Gioco (XY)»): allarga il dado. La vite ha quindi metà del valore come spazio libero su ciascun lato: con 0,4 mm di gioco, 0,2 mm per lato. La filettatura gira facilmente, ma la vite può oscillare lateralmente.
- Gioco assiale («Gioco lungo l'asse (Z)»): assottiglia i denti del dado. Quando la vite non è serrata, può muoversi avanti e indietro lungo l’asse di questa misura. Non aggiunge spazio laterale.
Insieme determinano lo spazio tra i fianchi: circa 0,58 volte il gioco sul diametro, più il gioco assiale. Per esempio, per ottenere una distanza di 0,3 mm, prima servivano 0,5 mm sul diametro, cioè 0,25 mm di gioco per lato. Ora bastano 0,2 mm sul diametro (0,1 mm per lato) e 0,2 mm assiali: lo spazio totale è 0,32 mm.
Conseguenze da considerare
- La vite ha gioco assiale. Senza carico può muoversi avanti e indietro di quella misura. Per fissaggi, coperchi e involucri non è un problema; per una vite di avanzamento che deve posizionare con precisione, invece, può esserlo: tieni il gioco assiale basso o impostalo su 0.
- I denti del dado diventano più sottili. Con 0,3 mm di gioco assiale e un passo di 1,75 mm, ogni dente risulta quasi un terzo più sottile al centro e quindi molto meno resistente. Per i pezzi sottoposti a carichi elevati, scegli una filettatura a passo più grosso.
- Il calcolo è più complesso. La forma del dente riceve punti aggiuntivi, quindi la filettatura ha più triangoli e richiede un po’ più tempo per essere calcolata.
- Con il profilo Whitworth, l’esportazione STEP non contiene veri archi. Una filettatura «Whitworth (55°)» con gioco assiale viene elaborata dallo strumento per gli spigoli ed esportata in STEP come profilo del dente composto da segmenti rettilinei, non da archi circolari esatti. Con gioco assiale pari a 0 tutto resta come prima.
Suggerimenti
- Stampa prima una coppia di prova. Una vite e un dado alti solo 4–6 mm richiedono pochi minuti. Stampa affiancate tre coppie con giochi diversi e scegli quella che gira bene senza oscillare.
- Parti da valori spesso adatti. Imposta un gioco sul diametro di 0,2–0,3 mm e un gioco assiale di 0,2 mm. Se la vite oscilla lateralmente, riduci il gioco sul diametro; se si blocca, aumenta quello assiale. Se preferisci non usare il gioco assiale, imposta 0,4 mm sul diametro, come prima.
- Il gioco assiale dovrebbe essere almeno pari all’altezza di uno strato. La stampante non riesce a riprodurre misure inferiori. Con uno strato di 0,2 mm, 0,2 mm è un buon valore iniziale; con uno strato da 0,1 mm basta meno.
- Stampa la vite e il dado in verticale. L’asse punta verso l’alto, così ogni giro corrisponde a strati interi e i fianchi risultano puliti. Se li stampi coricati, i fianchi cedono.
- I passi fini sono difficili da stampare. Sotto circa 1 mm, i giri spesso si fondono. Una filettatura più grossa o un profilo «Trapezoidale» con creste piatte si stampa meglio di una filettatura a V fine.
- Evita le punte sottili. La filettatura a V ha una punta stretta che l’ugello della stampante fatica a riprodurre. I profili «Trapezoidale» e «Circolare» hanno denti più piatti.
- Rimuovi le bave e rodala. I primi giri spesso fanno attrito perché sui fianchi restano piccoli residui di stampa. Avvita e svita alcune volte: la filettatura scorrerà meglio. Lo smusso iniziale facilita l’avvitamento.
- Se cambi stampante o filamento, ricorda che il gioco dipende dalla stampante, dal materiale e dall’ugello. Stampa di nuovo la coppia di prova dopo averne cambiato uno.
Lo strumento per gli spigoli usa la geometria esatta della filettatura. Puoi smussare o raccordare la parte filettata senza rimuovere la filettatura, oppure lavorare sui bordi di una testa di vite; vedi Smussare gli spigoli e svuotare i corpi. Calcolare gli spigoli di una filettatura richiede un po’ di tempo: qualche secondo per un M6 e circa mezzo minuto per una filettatura per tubi G1/2. Per smussare velocemente la testa di una vite, usa l’impostazione apposita nelle proprietà.
Ingranaggi
«Ingranaggio» è disponibile come «Ingranaggio a denti dritti», «Ingranaggio elicoidale», «Ingranaggio a spina di pesce» e «Ingranaggio conico», oltre che come «Corona dentata» e «Cremagliera» (più sotto). I nuovi ingranaggi usano «Evolvente» in «Forma del dente»: denti con fianchi a evolvente, come quelli usati nei generatori di ingranaggi e in ambito tecnico. Questo profilo permette ai denti di rotolare correttamente l’uno sull’altro. Imposta il numero di «Denti» (da 6 a 500) e «Modulo (mm)»; le dimensioni si adattano di conseguenza: il diametro esterno è modulo × (numero di denti + 2), mentre il diametro primitivo è modulo × numero di denti. I nuovi ingranaggi partono da un modulo 2. Due ingranaggi si accoppiano se hanno lo stesso modulo e lo stesso «Angolo di pressione» (di solito 20°) e se la distanza tra i centri è (denti + denti) × modulo / 2. Selezionando entrambi, il pannello delle proprietà mostra questa distanza e quella attuale tra i centri. Se vuoi mantenerli nella posizione attuale, indica anche il modulo con cui potrebbero accoppiarsi lì; «Adatta il modulo di entrambi» assegna quel modulo a entrambi in un solo passaggio, mantenendo denti, altezza e foro centrale. Se un dente incontra un altro dente invece di inserirsi nello spazio, ruota uno degli ingranaggi di mezzo dente, cioè 180° diviso per il numero dei suoi denti. «Gioco» riduce leggermente i denti, evitando che una coppia stampata si blocchi. Il valore si riferisce alla coppia e viene diviso a metà tra i due ingranaggi; 0,2 mm è un buon valore iniziale, 0 crea un accoppiamento esatto. Sotto il cerchio di base, il fianco prosegue diritto fino al fondo del dente e non presenta il sottosquadro che avrebbe una fresa. È una soluzione adatta alla stampa, ma un pignone molto piccolo, con meno di circa 17 denti, potrebbe sfregare leggermente sul fondo.
Un ingranaggio elicoidale aggiunge «Angolo dell'elica». Con denti a evolvente è il vero angolo dell’elica sul cerchio primitivo: due ingranaggi elicoidali si accoppiano se hanno lo stesso modulo e angoli uguali in valore assoluto ma di segno opposto. «Ingranaggio a spina di pesce» è formato da due metà elicoidali con torsioni opposte: i denti salgono in una direzione fino a metà altezza e poi tornano indietro, formando una freccia. È utile nella stampa 3D per due motivi: l’ingranaggio si centra sull’albero e non genera spinta assiale, perché le forze delle due metà si annullano. Un ingranaggio elicoidale normale, invece, spinge lateralmente lungo il proprio asse. Imposta «Angolo dell'elica» e «Qualità dell'elica» come per l’ingranaggio elicoidale; l’angolo si applica a ciascuna metà. Due ingranaggi a spina di pesce si accoppiano se hanno lo stesso modulo e angoli uguali in valore assoluto ma di segno opposto, uno positivo e uno negativo. Al centro non c’è una scanalatura come negli ingranaggi a spina di pesce fresati: le due metà si raccordano senza gradini. Lo strumento per gli spigoli e l’esportazione STEP trattano l’ingranaggio a spina di pesce come una mesh triangolare, non come una geometria esatta.
L’ingranaggio conico mantiene i denti a evolvente, che si restringono verso la sommità. È un’approssimazione e non una coppia conica calcolata con precisione.
«Arrotondato» usa denti rotondi composti da archi, come gli ingranaggi Useful di Tinkercad: punte e spazi si raccordano senza spigoli. Gli ingranaggi piccoli si stampano più facilmente in questo modo e girano con meno attrito; su una manopola i denti offrono anche una presa piacevole. Anche i denti rotondi si impostano con «Denti», «Modulo (mm)» e «Gioco», ma non hanno un angolo di pressione. Sono più bassi dei denti a evolvente, quindi il diametro esterno è modulo × (denti + 1,2). Gli ingranaggi rotondi con lo stesso modulo si accoppiano tra loro, alla stessa distanza tra i centri degli ingranaggi a evolvente; non si accoppiano invece con quelli a evolvente.
«Semplice» crea denti rettilinei, l’unico tipo disponibile nelle versioni precedenti. In questo caso imposti manualmente «Dimensione del dente» e «Larghezza del dente». I progetti più vecchi mantengono questo tipo di dente finché non lo modifichi. Tutti e tre i tipi hanno «Foro centrale».
«Corona dentata» ha i denti rivolti verso l’interno: è una corona in cui gira un ingranaggio più piccolo, come l’ingranaggio esterno di un riduttore epicicloidale. Si imposta come un ingranaggio a evolvente o a denti rotondi, con «Denti», «Modulo (mm)» e «Gioco», oltre a «Corona», la corona esterna ai denti. Il diametro esterno è modulo × (denti + 2,5), più il doppio della corona; con denti rotondi, è modulo × (denti + 1,7). Un ingranaggio dello stesso modulo si inserisce se il suo centro dista dal centro della corona (denti della corona − denti dell’ingranaggio) × modulo / 2. Selezionandoli entrambi, il pannello delle proprietà mostra questa distanza. In un riduttore epicicloidale, denti della corona = denti dell’ingranaggio centrale + 2 × denti del satellite; per esempio, 30 = 12 + 2 × 9. La corona non ha un foro centrale: è già un anello. Con un numero di denti compreso tra 26 e 33, le punte possono essere accorciate fino a un quarto del modulo, perché altrimenti si formerebbe uno spigolo minuscolo sul cerchio di base; l’accoppiamento non cambia.
«Cremagliera» è un ingranaggio con raggio infinito: una barra con denti su un lato, i cui fianchi sono rette inclinate dell’angolo di pressione per gli ingranaggi a evolvente. La larghezza (lungo X) è pari a denti × passo, dove il passo è π × modulo. Perciò puoi disporre in fila cremagliere dello stesso modulo, con ogni estremità che termina in uno spazio tra i denti. La lunghezza (lungo Y), cioè lo spessore della barra, è a scelta, purché ci sia spazio per i denti e per almeno mezzo millimetro di barra. I denti sono rivolti in avanti, verso chi guarda dalla vista iniziale: ruota la cremagliera come preferisci. Un ingranaggio dello stesso modulo scorre su di essa se il suo centro si trova davanti alla linea primitiva di una distanza pari a denti × modulo / 2. La linea primitiva è un modulo dietro le punte dei denti, oppure 0,6 moduli per i denti rotondi. Corone e cremagliere sono disponibili con denti a evolvente o rotondi, non con quelli semplici; cambiando il tipo di ingranaggio, il modulo resta invariato.
Lo strumento per gli spigoli e l’esportazione STEP trattano ogni ingranaggio come geometria esatta, con fianchi a evolvente curvi e uniformi. Un ingranaggio elicoidale su una base ovale resta una mesh triangolare; lo stesso vale per un ingranaggio elicoidale a evolvente con circa 31 denti o più. I denti piccoli limitano quanto puoi arrotondare gli spigoli: per un ingranaggio a denti semplici largo 30 mm con 12 denti, la parte piatta alla base tra due denti è larga solo circa 0,65 mm. Puoi quindi arrotondare tutti gli spigoli fino a circa 0,5 mm; per un ingranaggio conico, che ha una sommità più piccola, fino a circa 0,4 mm. I denti di un ingranaggio elicoidale sono inclinati e la superficie piatta tra i loro spigoli obliqui si restringe: più aumenta l’angolo dell’elica rispetto all’altezza dell’ingranaggio, minore è il raccordo possibile. Puoi arrotondare gli spigoli delle due facce piane, ma il kernel CAD non riesce a smussare soltanto quegli spigoli: arrotondali oppure applica uno smusso più piccolo, per esempio 0,2 mm, a tutti gli spigoli insieme.
Molle
«Molla» usa «Giri» e «Filo»; insieme all’altezza determinano la flessibilità della molla. «Avvolgimento» imposta la direzione di avvolgimento del filo: «Destro», come in una normale molla di compressione, oppure «Sinistro».
Lo strumento per gli spigoli e l’esportazione STEP usano la geometria esatta della molla: un filo rotondo disposto a elica e tagliato perpendicolarmente alle due estremità. Puoi arrotondare o smussare, per esempio, le estremità del filo.
Tubi curvi
Un «Tubo curvo» è composto da un massimo di dodici tratti: un segmento rettilineo seguito da una curva. Per ogni tratto imposta «Lunghezza del tratto rettilineo», «Angolo di piega», «Raggio di piega» e «Angolo di rotazione». Il tratto che stai modificando si illumina in arancione sul tubo, così puoi seguirne l’ordine. Con un angolo di rotazione del profilo pari a 0°, la curva resta sul piano di lavoro; a 90° il tubo piega verso l’alto. Il profilo può essere rotondo, quadrato, esagonale o ottagonale, cavo con la stessa forma interna oppure completamente pieno. Se il tubo si interseca con se stesso, layerling ti avvisa.
Raccordo tra profili
«Raccordo tra sezioni» unisce un profilo inferiore a uno superiore, come con Loft in Fusion: per esempio, un adattatore per tubi che passa da un diametro a un altro, un ventilatore quadrato collegato a un condotto rotondo o un supporto che diventa rotondo verso l’alto. Per ciascuna estremità scegli «Contorno inferiore» e «Contorno superiore»: «Cerchio / ellisse», «Rettangolo» con «Raggio degli angoli inferiori» oppure «Poligono» con il numero di angoli desiderato. Imposta anche larghezza e lunghezza di ciascuna estremità e l’altezza. «Spostamento superiore in larghezza» e «Spostamento superiore in lunghezza» spostano lateralmente l’estremità superiore per creare una transizione inclinata; quella inferiore resta ferma.
«Spessore della parete (0 = solido)» trasforma il corpo pieno in un tubo aperto sopra e sotto. A entrambe le estremità l’apertura è più piccola dello spessore della parete, misurato trasversalmente; dove la parete è inclinata, risulta leggermente più sottile. Se trascini le maniglie per ingrandire il riquadro, entrambe le estremità crescono mantenendo invariati raggio degli angoli e spessore della parete.
«Transizione uniforme (%)» rende uniforme la transizione. A 0 i lati procedono in linea retta dal basso verso l’alto, come su un cono. A 100 partono verticali da entrambe le estremità e cambiano dimensione gradualmente a metà, seguendo una curva a S: per esempio, un adattatore si allarga in modo uniforme da un tubo stretto a uno largo, invece di avere la forma di un imbuto. I valori intermedi combinano i due profili. La transizione uniforme funziona insieme a «Spessore della parete (0 = solido)», torsione, inclinazione e spostamento laterale; un tubo con pareti resta aperto alle due estremità. È una geometria esatta, come quella di un tubo diritto, quindi puoi smussarne e raccordarne gli spigoli; viene però calcolata attraverso più sezioni e richiede un po’ più tempo.
«Torsione» ruota il profilo in modo uniforme attorno all’asse verticale mentre sale, fino a 360° in entrambe le direzioni; i lati si avvolgono attorno al corpo. «Inclinazione superiore, fronte/retro» e «Inclinazione superiore, sinistra/destra» inclinano l’estremità superiore fino a 45°: un valore positivo solleva il bordo anteriore o il lato destro. Anche le sezioni intermedie si inclinano in proporzione, così la parete segue l’inclinazione in modo uniforme. Il punto più alto resta all’altezza impostata. Se in seguito riduci l’altezza al punto che l’estremità inclinata arriverebbe sotto la piastra, l’inclinazione viene limitata per mantenerla sopra la piastra. Il raccordo tra due profili non serve per creare una curva lungo un percorso, come un gomito per tubi.
Il raccordo tra profili è una geometria esatta, anche se attorcigliata o inclinata: puoi smussarne e raccordarne gli spigoli e l’esportazione STEP la mantiene. Puoi aggiungere una flangia con fori per viti come al solito e raggruppare il tutto.
Gridfinity
«Gridfinity» crea componenti per il sistema di contenitori aperti ideato da Zack Freedman: contenitori su una griglia da 42 mm, da inserire in una piastra di base e impilare. Le dimensioni rispettano la specifica Gridfinity pubblicata, quindi un contenitore di layerling si adatta a una piastra creata con un altro generatore e viceversa. In «Tipo» scegli:
- «Contenitore»: un contenitore con un piedino sotto ogni unità della griglia. «Unità in larghezza» e «Unità in profondità» indicano il numero di unità da 42 mm (un contenitore è più piccolo di 0,5 mm: una sola unità misura 41,5 mm); «Unità di altezza» indica il numero di unità in altezza da 7 mm, fino a 20. «Bordo di impilamento» crea un bordo superiore sporgente che accoglie i piedini del contenitore sovrastante e aggiunge 4,4 mm all’altezza: un contenitore alto 3 unità con bordo misura 25,4 mm. Con «Fori per magneti» si crea in ogni piedino un alloggiamento per un magnete da 6 × 2 mm, vicino a ciascun angolo.
- «Base a griglia»: la piastra su cui poggiano i contenitori, alta 5 mm e con una sede per ogni unità della griglia. È una struttura aperta, senza fondo e senza fori per i magneti.
La misura è sempre un numero intero di unità (oppure di celle da 21 mm sulla griglia dimezzata, descritta sotto), fino a 6 × 6 (252 mm, compatibile con un piatto di stampa da 256 mm); trascinando una maniglia, la dimensione si aggancia all’unità più vicina. Parete (0,95 mm), fondo (1,2 mm) e profondità dei fori per i magneti (2,4 mm) non fanno parte della specifica: lo spessore della parete e la profondità dei fori sono fissi, mentre puoi alzare il fondo (vedi sotto). I fori M3 previsti dalla specifica non vengono creati. Il bordo superiore è vivo, come nella specifica; se la stampante lo lascia irregolare, puoi arrotondarlo o smussarlo con lo strumento per gli spigoli. Contenitore e piastra sono geometrie esatte, quindi puoi applicare raccordi e smussi ed esportarli in STEP. Per dividere un contenitore, raggruppa al suo interno scatole sottili che facciano da pareti: appoggiale sul fondo, a 5,95 mm di altezza (o sopra il fondo rialzato). In un contenitore con bordo superiore, mantienile almeno 0,5 mm sotto il valore di 7 mm per unità di altezza, misurato dal fondo del contenitore (20,5 mm per 3 unità), perché i piedini del contenitore superiore penetrano di 0,35 mm. Stampa contenitori e piastre senza supporti, così come appaiono sul piatto.
Puoi realizzare un contenitore anche su una griglia dimezzata: attiva «Mezza griglia (21 mm)»; allora «Unità in larghezza» e «Unità in profondità» indicano celle da 21 mm, fino a 12 (gli stessi 251,5 mm di 6 unità). Ogni cella ha un piedino dedicato, largo 20,5 mm in alto e dotato dei gradini previsti dalla specifica. Quattro piedini entrano nella sede di una normale piastra di base, così un contenitore da 1,5 o 2,5 unità può stare accanto a quelli di misura intera. Con «Mezza griglia (21 mm)» attivo, il contenitore conserva il proprio profilo (2 unità diventano 4 celle); disattivandolo, un numero dispari di celle viene arrotondato all’unità intera successiva. Il bordo superiore segue il profilo del contenitore come al solito. Con «Fori per magneti» ogni piedino ha un foro, a 2,5 mm dal centro in entrambe le direzioni verso l’angolo della cella che cade sulla griglia da 42 mm, misurato dall’angolo posteriore sinistro del contenitore. I fori si allineano con quelli magnetici di una piastra creata con un altro generatore quando quell’angolo coincide con un angolo della griglia; un contenitore con un numero dispari di celle può anche essere ruotato di 180°, in modo che quell’angolo coincida con quello anteriore destro della griglia. La piastra di base resta sulla griglia da 42 mm. La griglia dimezzata non fa parte della specifica.
Un contenitore alto almeno 3 unità può avere mensole portaetichette lungo le pareti interne: attiva «Ripiano per etichetta dietro», «Ripiano per etichetta davanti», «Ripiano per etichetta a sinistra» o «Ripiano per etichetta a destra», anche in combinazione. Ogni mensola attivata ha impostazioni indipendenti «Larghezza del ripiano», «Lunghezza del ripiano» e, se è più corta, «Posizione del ripiano»; le impostazioni degli angoli più sotto si applicano a tutte. La parte superiore della mensola è piatta per applicare un’etichetta, con una striscia frontale di 1,2 mm più bassa e una parte inferiore inclinata a 36°. La parte superiore si trova 0,85 mm sotto il valore di 7 mm per unità di altezza, misurato dal fondo del contenitore (20,15 mm per 3 unità), così i piedini del contenitore sovrastante restano a 0,5 mm di distanza. Se il contenitore è alto meno di 3 unità, le mensole non compaiono; tornano disponibili raggiungendo 3 unità. Le mensole portaetichette non fanno parte della specifica.
«Larghezza del ripiano» determina quanto la mensola sporge verso l’interno del contenitore: 14 mm, fino a un massimo di 17,2 mm in un contenitore alto 3 unità (meno se il fondo è rialzato) e 16,8 mm se due mensole si fronteggiano in un contenitore profondo 1 unità con angoli da 2 mm. Con «Lunghezza del ripiano» impostato su 0, la mensola attraversa tutta la parete. Se è più corta, almeno 10 mm, compare «Posizione del ripiano», che la sposta rispetto al centro della parete: verso destra sulle pareti posteriore e anteriore, viste di fronte, e verso il davanti sulle pareti laterali. Un’estremità che arriva a meno di 1 mm da una parete (1,8 mm con il bordo impilabile, il cui supporto è inclinato in quel punto), oppure che termina sulla mensola di quella parete, prosegue fino a unirsi a essa; anche due mensole che si incontrano in un angolo si uniscono. Quando c’è spazio, l’angolo nel punto in cui una mensola incontra una parete o un’altra mensola è arrotondato o smussato: scegli «Arrotondato» o «Smussato» in «Angoli del ripiano» e imposta la dimensione con «Dimensione degli angoli» (2 mm; 0 mantiene l’angolo vivo). Con «Arrotondato», vengono arrotondati anche gli angoli anteriori liberi di una mensola corta, usando lo stesso raggio fino a metà della larghezza.
Un contenitore può avere anche un incavo per le dita lungo una parete interna, così puoi spingere fuori i pezzi piccoli seguendo la curva invece di cercare di prenderli nel punto in cui il fondo incontra la parete. Attiva «Scivolo per le dita dietro», «Scivolo per le dita davanti», «Scivolo per le dita a sinistra» o «Scivolo per le dita a destra», anche in combinazione. Il fondo sale lungo un quarto di cerchio fino alla parete, da un lato all’altro, e due incavi su pareti adiacenti si incontrano nell’angolo. Un contenitore con incavo ha anche tutti gli spigoli del fondo arrotondati a 2,8 mm, come gli angoli interni; l’incavo è un arrotondamento più ampio sulla parete. Quando attivi un incavo, sotto gli interruttori compare «Raggio dello scivolo», che si applica a tutti. Finché non lo imposti, il raggio è metà dell’altezza tra il fondo e il punto in cui il supporto del bordo lascia la parete: 1,65 mm sotto il valore di 7 mm per unità di altezza, misurato dal fondo, oppure fino alla sommità di un contenitore senza bordo superiore (6,7 mm in un contenitore da 3 unità con bordo, meno se il fondo è rialzato). Il raggio è almeno 3,5 mm e resta almeno 0,5 mm più basso di quell’altezza; attraverso il contenitore lascia almeno 2 mm di fondo tra due incavi contrapposti o tra un incavo e la parete opposta. Un contenitore alto 1 unità non ha spazio per un incavo e non mostra gli interruttori; ricompaiono a 2 unità. Neppure gli incavi per le dita fanno parte della specifica.
Puoi rialzare il fondo di un contenitore vuoto, così da incidervi la forma di un oggetto: «Altezza del fondo» imposta l’altezza del fondo, misurata dalla parte inferiore del contenitore (inizialmente 5,95 mm, cioè il fondo da 1,2 mm sopra i piedini). Il contenitore è pieno fino a quell’altezza. Con il bordo superiore, il fondo può salire fino al punto in cui il supporto del bordo lascia la parete, 1,65 mm sotto il valore di 7 mm per unità di altezza (19,35 mm per 3 unità); il bordo resta integro e i piedini del contenitore impilato sopra mantengono 1,3 mm di distanza. Senza il bordo, può arrivare fino alla sommità e il contenitore diventa un blocco pieno. Raggruppa al suo interno i fori a forma dei tuoi strumenti, profondi quanto serve. Gli incavi per le dita iniziano dal fondo rialzato; le mensole si accorciano affinché la loro parte inferiore resti sopra il fondo. Quando il fondo non lascia loro spazio, le rispettive opzioni scompaiono (gli incavi sopra 15,35 mm e le mensole sopra 15,54 mm, in un contenitore da 3 unità con bordo) e ricompaiono quando abbassi il fondo. Un contenitore alto 1 unità con bordo non ha spazio per rialzare il fondo e il relativo campo non compare. Anche il fondo rialzato non fa parte della specifica.
Puoi suddividere un contenitore in scomparti senza aggiungere pareti con il comando «Scomparti», appena sotto «Proprietà». «Colonne» e «Righe» impostano il numero di scomparti, fino a 4 per unità della griglia per direzione (2 per cella sulla griglia dimezzata) e 40 in totale. I divisori corrono per tutta l’altezza, dal fondo (o dal fondo rialzato) fino a 0,85 mm sotto il valore di 7 mm per unità di altezza, dove terminano anche le mensole: il contenitore sovrastante continua a poggiare sul bordo come prima. Per avere divisori, il contenitore deve essere alto almeno 2 unità e il fondo deve trovarsi almeno 3 mm sotto la loro sommità; se lo spazio è minore, il contenitore viene creato senza divisori, che ricompaiono quando c’è spazio sufficiente. «Spessore dei divisori» è inizialmente 1,2 mm e può essere impostato da 0,8 a 3 mm. All’inizio i divisori sono equidistanti. Per spostarne uno, selezionalo in «Tra colonne» o «Tra righe», contando da sinistra o dal fondo, e imposta «Posizione», misurata dalla parete interna sinistra o posteriore al centro del divisore. Ogni scomparto resta largo almeno 6 mm. Dopo aver spostato un divisore, quelli nella stessa direzione mantengono la posizione in millimetri anche se ridimensioni il contenitore; impostando un nuovo numero di scomparti, i divisori di quella direzione vengono nuovamente distribuiti in modo uniforme. Ogni scomparto mantiene gli angoli interni del contenitore, arrotondati a 2,8 mm; anche gli spigoli sul fondo hanno un raggio di 2,8 mm, con o senza incavo per le dita. Gli incavi vengono ripetuti in ogni scomparto: se ne attivi uno sulla parete posteriore, ogni scomparto ne avrà uno sul lato posteriore, vicino alla parete o a un divisore. Negli scomparti stretti, il raggio si riduce per lasciare 2 mm di fondo piatto; se lo scomparto è troppo stretto anche per un raggio di 3,5 mm, vengono esclusi gli incavi che attraversano quella direzione. Una nota sotto «Raggio dello scivolo» lo segnala. Anche i divisori non fanno parte della specifica.
Un contenitore con divisori può avere una mensola portaetichette in ogni scomparto invece che lungo le pareti: le mensole sulle pareti sono disponibili solo senza divisori e i relativi interruttori ricompaiono quando il contenitore torna a essere un unico scomparto. Per contenitori alti almeno 3 unità, scegli lo scomparto con «Riga» e «Colonna» (compaiono se c’è più di uno scomparto) e indica in «Ripiano per etichetta» su quale lato posizionare la mensola, contro la parete del contenitore o un divisore. Un lato è disponibile solo se la mensola non chiude lo scomparto. «Lunghezza ripiano (%)» va da 10 a 100; se la mensola risultasse più corta di 4 mm, viene esclusa e una nota lo segnala. Per una mensola più corta compare «Posizione del ripiano»: «Sinistra», «Centro» o «Destra» sui lati posteriori o anteriori; «Dietro», «Centro» o «Davanti» sui lati sinistro o destro. «Larghezza del ripiano» è inizialmente 14 mm, meno in uno scomparto stretto; la mensola non può mai chiudere lo scomparto e lascia almeno 6 mm liberi sul davanti. Il profilo delle mensole è uguale a quello lungo le pareti; anche «Angoli del ripiano» e «Dimensione degli angoli» in «Proprietà» si applicano a esse.
Puoi lasciare aperto uno o più lati del contenitore per unire quelli affiancati e creare un vano lungo. Attiva «Aperto dietro», «Aperto davanti», «Aperto a sinistra» o «Aperto a destra»; con tutti e quattro attivi, il contenitore diventa un vassoio, con il fondo sui piedini. Un lato aperto non ha parete né bordo superiore sopra il fondo. Le pareti adiacenti e il loro bordo proseguono diritte fino al profilo del contenitore e terminano perpendicolarmente, così due contenitori aperti affiancati restano distanti 0,5 mm, come qualsiasi coppia di contenitori; anche il fondo prosegue piatto fino al bordo e termina perpendicolarmente. Non vengono create mensole portaetichette o incavi sul lato aperto; i relativi interruttori scompaiono ma le impostazioni restano memorizzate per quando richiudi il lato. Scomparti e mensole sugli altri lati, oltre ai divisori che arrivano al lato aperto, proseguono fino al bordo. Non è possibile mettere una mensola portaetichette su un lato aperto dello scomparto: se ne hai già impostata una, viene esclusa e una nota compare sotto «Ripiano per etichetta». I piedini e i fori per i magneti restano invariati. Un contenitore impilato su uno aperto viene sostenuto dai bordi superiori solo sui lati chiusi. Un contenitore senza bordo superiore, con il fondo rialzato fino alla sommità, è un blocco pieno e non mostra le opzioni per aprire i lati. Neppure i lati aperti fanno parte della specifica.
Cerniera
«Cerniera» si stampa in un unico pezzo e poi può muoversi (print-in-place): due ante aperte e appoggiate sulla piastra, con perni cilindrici alternati lungo un asse comune. Il perno appartiene all’anta posteriore e attraversa con gioco i cilindri dell’anta anteriore. Imposta «Lunghezza (asse)», «Larghezza da aperta» e «Diametro delle nocche», oltre al numero di «Nocche» (dispari, così il perno è sostenuto a entrambe le estremità), «Diametro del perno» e «Spessore dell'ala».
«Gioco» è lo spazio tra le parti mobili: attorno al perno, tra i cilindri e davanti alle ante. Con 0,4 mm, una stampante ben calibrata di solito libera la cerniera con una piccola torsione; se le parti si fondono, aumenta il gioco; se oscillano troppo, riducilo. Stampa la cerniera coricata come appare sulla piastra, senza supporti. Se preferisci usare un perno tuo, per esempio un pezzo di filamento o di filo metallico, più scorrevole di un piccolo perno stampato, attiva «Senza perno (perno proprio)»: il perno stampato viene escluso e un foro del diametro del perno più il gioco attraversa tutti i cilindri, comprese le estremità. Con «Angolo di apertura» puoi sollevare la seconda anta attorno al perno per mostrare la cerniera nella posizione prevista nel progetto: 0° è la posizione piatta di stampa, 180° quella chiusa. I cilindri restano al loro posto e la cerniera rimane un pezzo unico; prima di stampare, ricordati di riportare l’angolo a 0°. Puoi aggiungere fori alle ante o raggrupparle con un pezzo più grande, per esempio un coperchio.
Zigrinatura
«Zigrinatura» è un’impugnatura rotonda con scanalature tutto attorno, adatta a manopole, rotelle e impugnature di utensili. In «Motivo» scegli «Dritta», con scanalature parallele all’asse come su una manopola di controllo; «Incrociata», con due file oblique che si incrociano formando piccoli rombi; oppure «Arrotondata», con scanalature e creste parallele all’asse che creano un’onda morbida di archi, piacevole da impugnare e senza rilievi taglienti. Con la zigrinatura rotonda, le scanalature restano meno profonde della metà del passo, altrimenti le creste sporgerebbero alla base; se la profondità è eccessiva, viene ridotta. Imposta «Diametro», «Altezza», il numero di «Scanalature» e «Profondità delle scanalature»; per la zigrinatura incrociata, imposta anche «Angolo delle scanalature» rispetto all’asse. «Smusso alle estremità» smussa entrambe le estremità a 45°, come su una manopola tornita; 0 le lascia vive.
Le zigrinature dritte e rotonde sono geometrie esatte, quindi puoi smussarne e raccordarne gli spigoli. La zigrinatura incrociata resta una mesh, perché calcolarla come geometria esatta con 30 scanalature richiederebbe quasi un minuto. Per creare una manopola da montare su un albero, raggruppa la zigrinatura con un foro, per esempio un «Filettatura» impostato come foro filettato. Le scanalature più sottili di 0,4 mm difficilmente vengono stampate in modo pulito; inoltre layerling non ne dispone più di una ogni 0,8 mm attorno all’impugnatura, quindi una manopola sottile ne avrà meno.
Coda di rondine
«Coda di rondine» crea un incastro in cui due parti si bloccano a vicenda e possono essere unite soltanto facendole scorrere lateralmente. Imposta la larghezza dell’estremità più larga, «Larghezza del collo» e la lunghezza della coda. Duplica la coda per creare l’altra metà e trasforma la copia in un foro: «Gioco come foro» aggiunge un piccolo gioco affinché l’incastro non si blocchi dopo la stampa.
Foro teardrop
Quando stampi un foro orizzontale, sulla parte superiore si crea un ponte che tende a cedere. «Foro a goccia» ha quindi una punta rivolta verso l’alto: ogni strato poggia su quello sottostante e il foro risulta abbastanza rotondo senza supporti. Imposta «Diametro (parte circolare)» in base al diametro del foro, per esempio circa 3,4 mm per una vite M3, e «Lunghezza del foro» quanto basta per attraversare il pezzo. «Angolo della punta» è impostato a 90°, così i fianchi si incontrano a 45°. La maggior parte delle stampanti gestisce bene quest’angolo; una punta più piatta richiede più altezza, una più acuta la riduce.
Imposta la forma teardrop come foro e raggruppala con il pezzo. La lunghezza segue la profondità e la punta è rivolta verso l’alto. Per un foro orientato diversamente, ruotala di 90° attorno all’asse verticale.
Anche un foro filettato orizzontale tende a cedere in alto. Aggiungigli una forma teardrop: inserisci un foro «Foro a goccia» il cui «Diametro (parte circolare)» corrisponda al nocciolo della filettatura, cioè al diametro libero lasciato dai denti (circa 8,4 mm per M10), e usa la stessa lunghezza del foro filettato; poi seleziona entrambi. Con «Allinea» allineali al centro: il centro della forma teardrop è il centro della parte rotonda, non quello del riquadro che include la punta, quindi i due cerchi coincideranno. Raggruppali entrambi con il pezzo. La filettatura viene sottratta come al solito e la punta apre la parte superiore del foro, che può essere stampato senza supporti.
Lamatura e svasatura
Spesso la testa di una vite non deve sporgere dalla superficie. «Foro lamato» crea una sede cilindrica per una vite a testa cilindrica con esagono incassato (DIN 912); «Foro svasato» crea una sede conica per una vite a testa svasata (DIN 7991). Entrambe le forme si posizionano con la testa rivolta verso l’alto: «Diametro della testa» è il diametro della sede o del cono, «Diametro del gambo» quello del foro sottostante e «Lunghezza totale» la lunghezza totale. Per la lamatura imposti «Profondità della testa»; per la svasatura imposti «Angolo del cono» (90° è adatto alle viti svasate). I valori iniziali corrispondono a una vite M3.
«Doppia svasatura» crea uno smusso su entrambe le facce di una piastra, per rifinire sia il davanti sia il retro. Non ha una voce dedicata nella libreria: scegli «Foro svasato» e attiva «Both sides» nelle proprietà (nei corpi già impostati come doppia svasatura l’interruttore è già attivo). Si crea un cono a ciascuna estremità, fino a «Diametro della testa», con «Diametro del gambo» tra i due. Imposta «Angolo del cono» e «Lunghezza totale» come al solito. Se il foro è troppo corto per contenere due coni interi, questi si incontrano al centro mantenendo l’angolo scelto e il foro centrale resta più largo del valore impostato: per esempio, una svasatura da 10 mm, un foro centrale da 6 mm, un angolo di 90° e una lunghezza di 2 mm creano due coni che si restringono da 10 a 8 mm. Come gli altri, il foro viene sottratto dal pezzo raggruppandolo.
Imposta la forma come foro e raggruppala con il pezzo. Fai sporgere leggermente l’estremità superiore oltre la superficie su cui deve appoggiarsi la testa, così la sede si apre in modo pulito. Per creare una sede per un dado esagonale, usa «Poligono» con sei lati come foro.